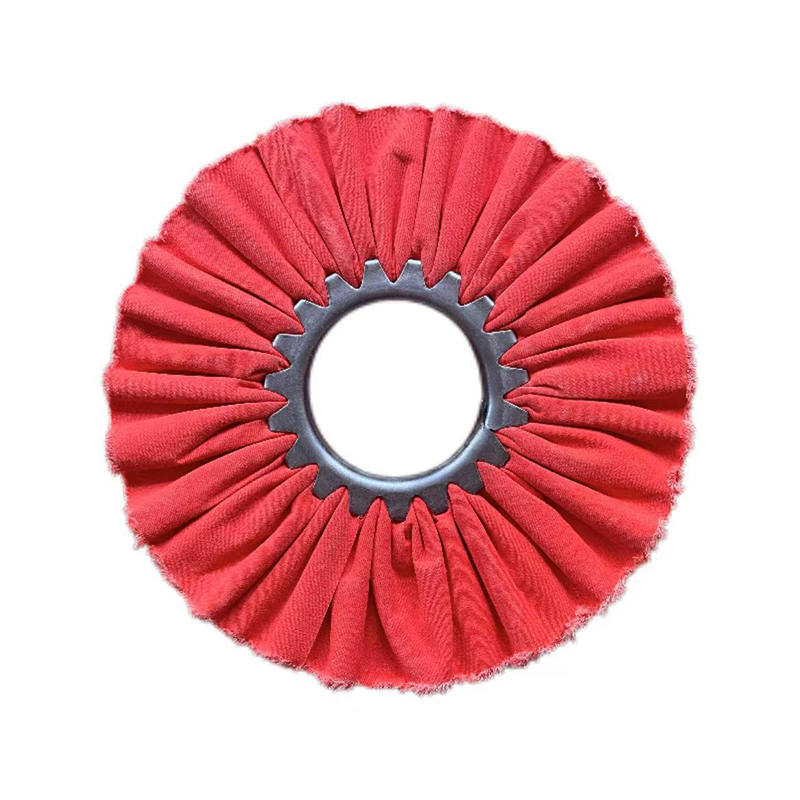
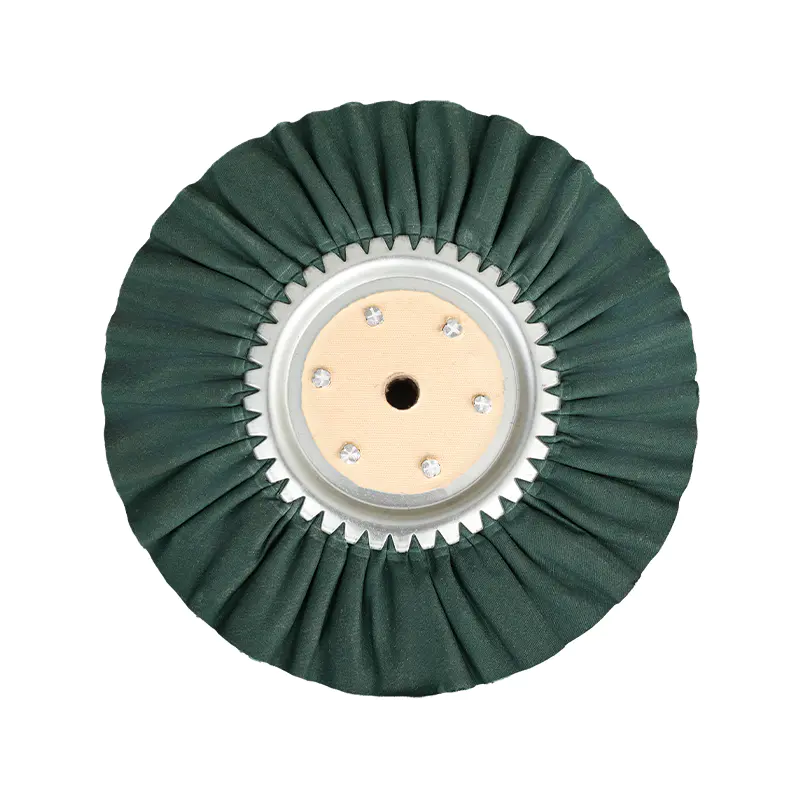
A roda kapas perhiasan ialah a alat menimpal kapas berbilang lapisan yang lembut direka khusus untuk peringkat pengilapan akhir logam berharga dan barang kemas yang halus . Tidak seperti roda pelelas yang digunakan untuk penyingkiran bahan, roda kapas barang kemas berfungsi dengan kerjasama sebatian penggilap halus — paling biasa pemerah emas — untuk menghilangkan calar mikro, mengadun tekstur permukaan dan mengembangkan kilauan dalam tahap cermin yang membezakan bahagian siap secara profesional daripada yang kelihatan bersih. Ia adalah alat terakhir dalam urutan penggilap, dan dalam banyak cara yang paling penting: kualiti kilauan akhir diputuskan hampir keseluruhannya pada peringkat ini.
Roda kapas perhiasan digunakan dalam pelbagai aplikasi — daripada tukang emas bangku yang bekerja pada barang kemas sekali sahaja kepada barisan pengeluaran perindustrian yang menyelesaikan komponen emas, perak, loyang, tembaga dan platinum pada skala. Ia juga digunakan secara meluas dalam bidang berkaitan: kerja lapidary untuk menggilap batu permata, pemulihan jam dan jam tangan, kemasan perkakasan hiasan, pembuatan alat muzik dan pengeluaran barangan mewah. Memahami perbezaan pembinaan antara jenis roda kapas, cara memilih roda yang betul untuk setiap logam, dan sebatian yang hendak dipasangkan dengannya adalah asas hasil pengilat barang kemas profesional yang konsisten.
Panduan ini merangkumi semua yang anda perlu ketahui: ciri bahan roda kapas barang kemas, jenis struktur utama dan aplikasinya, panduan pemilihan kompaun yang dianjurkan oleh logam, aliran kerja penggilap langkah demi langkah, amalan penyelenggaraan dan perbandingan dengan bahan roda alternatif yang digunakan dalam kemasan barang kemas.
Mengapa Kapas Menjadi Bahan Pilihan untuk Menggilap Barang Kemas
Pemilihan kapas sebagai bahan utama untuk roda penggilap barang kemas tidaklah sewenang-wenangnya — ia mencerminkan satu set sifat fizikal yang sejajar dengan keperluan untuk bekerja pada logam berharga yang lembut, bernilai tinggi dan kepingan set permata yang rumit.
Gentian kapas secara semula jadi lembut dan fleksibel, yang bermaksud roda buffing kapas mematuhi kontur barang kemas dan bukannya menekannya sebagai alat tegar. Kesesuaian ini penting apabila menggilap gelang dengan tetapan serampang, pautan rantai, permukaan berukir atau kerja kerawang, di mana roda tegar akan sama ada terlepas kawasan ceruk sepenuhnya atau memberikan tekanan tidak sekata yang menghasilkan kemasan yang tidak konsisten. Kelembutan kapas juga bermakna roda memberikan risiko minimum untuk mencalar permukaan bahan kerja — dengan syarat gred kompaun yang betul digunakan — menjadikannya selamat untuk digunakan pada emas selembut 10 karat, perak halus, tembaga dan logam mulur lain.
Sifat penting kedua kapas ialah kapasiti untuk menyerap, mengekalkan, dan melepaskan sebatian penggilap secara sekata . Apabila bar rouge atau sebatian penggilap digunakan pada roda kapas berputar, sebatian itu diedarkan melalui matriks gentian muka roda dan dilepaskan dalam filem nipis dan konsisten apabila roda menyentuh bahan kerja. Penghantaran sekata ini bertanggungjawab untuk kemasan berkilat tinggi yang licin dan bebas coretan yang dikenali oleh roda kapas — berbanding roda yang lebih keras di mana kompaun boleh bergumpal dan meninggalkan kesan pengilat yang tidak sekata.
Akhir sekali, kapas menghasilkan haba yang agak rendah semasa menggilap berbanding dengan bahan roda yang lebih keras atau lebih kasar. Ini penting untuk logam berharga: emas khususnya sangat mudah terdedah kepada perubahan warna permukaan daripada haba setempat, dan perak boleh menyebabkan kekotoran haba dengan cepat. Profil terma rendah bagi penimbalan kapas mengekalkan permukaan bahan kerja lebih sejuk, melindungi warna logam dan kualiti kemasan sepanjang proses penggilapan.
Jenis Roda Kapas Barang Kemas: Perbezaan Pembinaan dan Aplikasi
Bukan semua roda kapas perhiasans dibina dengan cara yang sama. Kaedah pembinaan — khususnya cara lapisan kapas disatukan dan disusun — menentukan kekukuhan roda, profil sentuhan permukaan yang ditunjukkannya kepada bahan kerja, dan peringkat urutan penggilapan yang sesuai untuknya. Empat jenis utama diterangkan di bawah.
Roda Kapas Dijahit Lingkaran
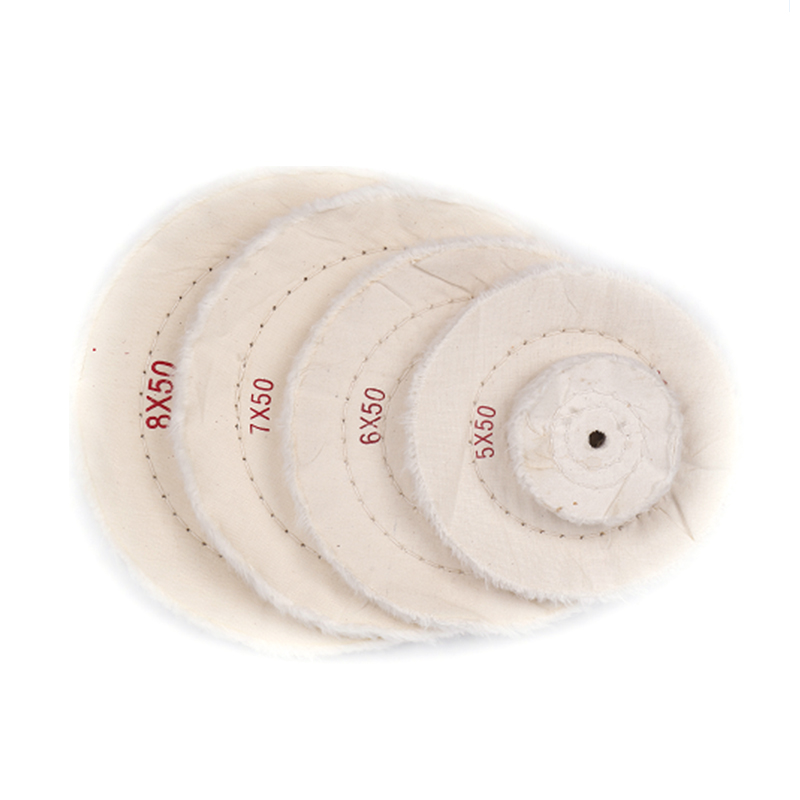
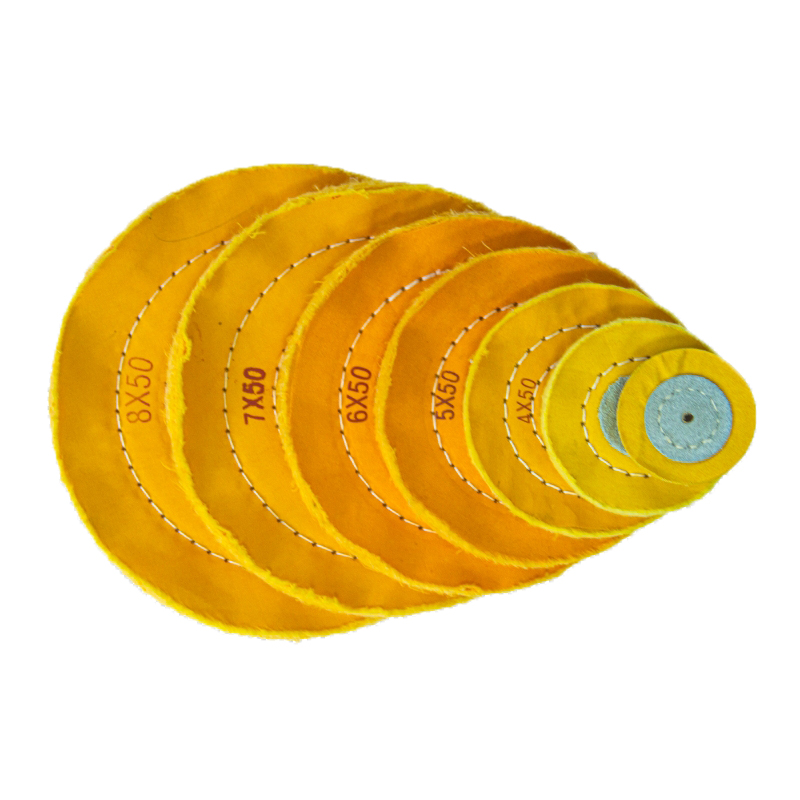
Roda kapas yang dijahit lingkaran dibina daripada berbilang lapisan kain muslin kapas atau kain yang disatukan oleh barisan jahitan sepusat yang berjalan dalam corak lingkaran dari tengah roda ke arah luar ke tepi. Jahitan memampatkan lapisan kapas bersama-sama, menghasilkan muka roda yang lebih padat dan lebih tegang daripada alternatif yang tidak dijahit. Semakin rapat barisan jahitan antara satu sama lain, semakin kaku roda itu.
Roda yang dijahit lingkaran adalah jenis yang paling serba boleh untuk kerja perhiasan dan berkhidmat dengan baik dalam kedua-dua peringkat pemotongan pertengahan dan kemasan ringan. Ketegasannya yang sederhana membolehkan mereka memberikan tekanan yang konsisten pada permukaan logam yang lebih rata, menjadikannya berguna untuk menanggalkan garisan penggilap halus dan menyediakan permukaan untuk penimbalan warna akhir. Dalam persekitaran pengeluaran, roda yang dijahit lingkaran biasanya digunakan untuk peringkat kedua urutan penggilap berbilang langkah — selepas roda sisal atau lebih keras telah mengendalikan penyingkiran bahan awal — untuk menggabungkan kesan sisa dan membangunkan permukaan satin pra-cermin.
Roda Kapas (Loose Dijahit).
Roda kapas longgar — juga dipanggil roda jahitan longgar, flanel kanton atau kusyen dijahit bergantung pada pembinaan khusus — diperbuat daripada lapisan kapas lembut atau muslin yang tidak dijahit rapat, atau dijahit hanya berhampiran hab tengah untuk memegang roda bersama secara berstruktur sambil membiarkan lapisan luar bebas melentur dan mengipas ke luar semasa putaran.
Kelembutan dan fleksibiliti roda kapas yang longgar menjadikan ianya pilihan utama untuk penimbalan warna akhir pada logam berharga . Tekanan sentuhan cahaya bulu mereka bermakna mereka tidak memberikan calar baru pada permukaan yang telah dibawa ke keadaan hampir cermin, manakala sebatian yang dibawa dalam gentian kapas terus menapis permukaan kepada kemasan berkilat tinggi. Roda kapas longgar ialah alat standard untuk hantaran terakhir pada perhiasan emas, perak dan platinum sebelum sekeping dibersihkan dan dipersembahkan.
Roda Flanel Canton
Roda flanel Canton ialah varian premium bagi kategori roda kapas lembut, diperbuat daripada kapas penamat flanel yang mempunyai tekstur permukaan yang lembut sedikit. Tidur siang flanel meningkatkan luas permukaan pegangan kompaun roda, menghasilkan penghantaran kompaun yang lebih sekata dan mampan semasa hantaran pengilat akhir. Flanel Canton secara meluas dianggap sebagai salah satu bahan terbaik yang tersedia untuk mencapai kemasan kilauan ultra tinggi pada emas, perak dan platinum, dan merupakan standard profesional dalam bengkel kemasan barang kemas mewah.
Roda Kapas Dipasang (Kecil / Miniatur)
Roda kapas yang dipasang ialah alatan buff kapas berdiameter kecil yang dilekatkan pada batang logam (biasanya berdiameter 2.35 mm atau 3.17 mm) untuk digunakan dengan mesin aci lentur, alat tangan pergigian, alat putar dan peralatan penggilap ketepatan lain. Diameter biasanya berkisar antara 10 mm hingga 30 mm. Roda kecil ini penting untuk menggilap bahagian dalam gelang, permukaan yang sukar dicapai pada tetapan kompleks, pautan rantai dan kawasan yang tidak boleh dicapai dengan roda pengilat bangku standard. Mereka juga tidak ternilai untuk menggilap sekitar batu permata tanpa risiko menangkap serampang atau melecet ikat pinggang batu.
Sekilas Pandang Jenis Roda Kapas Barang Kemas
| Jenis Roda | Pembinaan | Kekakuan | Peringkat Menggilap | Logam Terbaik |
|---|---|---|---|---|
| Kapas Dijahit Lingkaran | Lapisan muslin yang dijahit rapat | Sederhana | Potongan & warna pertengahan | Emas, perak, loyang, tembaga, aluminium |
| Longgar / Kusyen Dijahit | Lapisan luar yang dijahit ringan, bebas lentur | Lembut | Penimbalan warna akhir | Emas, perak, platinum, tembaga |
| Kanton Flanel | Flanel napped mewah, jahitan lembut | Sangat Lembut | Kemasan cermin ultra-halus | Semua logam berharga, platinum |
| Kapas Lekap (Kecil) | Kilat kapas kecil pada batang logam | Berbeza-beza | Penggilapan perincian ketepatan | Semua logam perhiasan, tetapan batu permata |
Memilih Kompaun Penggilap Yang Tepat untuk Setiap Logam
Roda kapas perhiasan hanya berkesan seperti kompaun yang dibawanya. Pemilihan kompaun adalah khusus logam: sebatian yang salah pada permukaan logam berharga boleh mencalar, menghitamkan warna atau meninggalkan sisa yang sukar dibersihkan daripada tetapan yang rumit. Bahagian berikut menyediakan panduan yang jelas untuk logam perhiasan yang paling biasa digilap.
Emas (Kuning, Mawar dan Emas Putih)
Untuk emas kuning, rouge tukang emas merah ialah sebatian pengilat akhir tradisional dan paling banyak digunakan. rouge merah mengandungi zarah besi oksida halus yang digantung dalam pengikat lilin dan menghasilkan kilauan hangat, dalam, sangat memantulkan ciri-ciri perhiasan emas yang telah siap dengan baik. Ia digunakan dengan kapas longgar atau roda flanel kanton pada kelajuan rendah hingga sederhana. Untuk emas putih dan emas mawar, a sebatian penggilap putih atau merah jambu (seperti berlian putih atau bar putih tukang emas) lebih disukai, kerana oksida besi rouge merah boleh meninggalkan warna kemerahan pada permukaan logam putih. Pra-menggilap pada emas biasanya dilakukan dengan roda kapas yang dijahit lingkaran dan sebatian tripoli atau kelabu untuk menghilangkan calar halus sebelum peringkat rouge.
Perak dan Perak Sterling
Perak menggilap dengan cepat dan bertindak balas dengan baik rouge merah atau putih digunakan dengan kapas longgar lembut atau roda flanel. Untuk pra-menggilap untuk menghilangkan kotoran atau calar ringan sebelum pas rouge terakhir, sebatian tripoli dengan roda kapas yang dijahit lingkaran adalah berkesan. Ambil perhatian bahawa perak cepat ternoda selepas menggilap jika dibiarkan terdedah kepada udara dan kelembapan; kepingan perak yang digilap hendaklah disimpan dalam kantung anti-kotor atau dirawat dengan salutan pelindung nipis jika hayat paparan adalah keutamaan.
Platinum
Platinum jauh lebih keras daripada emas atau perak dan memerlukan pendekatan penggilapan yang lebih teguh pada peringkat awal. Roda kapas yang dijahit lingkaran dengan sebatian penggilap kelabu atau putih digunakan untuk peringkat pemotongan untuk menggabungkan tanda permukaan. Pengilat cermin terakhir pada platinum dicapai dengan flanel kanton atau roda kapas longgar yang dimuatkan sebatian berlian putih atau bar penggilap platinum yang dirumus khas. Oleh kerana platinum memegang pengilat lebih lama daripada logam berharga lain dan kurang terdedah kepada kerosakan, pelaburan dalam mencapai kemasan akhir yang sempurna amat berbaloi.
Loyang dan Tembaga
Loyang dan tembaga bertindak balas dengan sangat baik kepada penggilap roda kapas. Untuk penyediaan permukaan awal dan penyingkiran calar, roda kapas yang dijahit lingkaran dimuatkan dengan sebatian tripoli coklat adalah langkah pertama yang standard. Tripoli sederhana melelas dan membersihkan permukaan tembaga dengan cekap, menghilangkan pengoksidaan, tanda mati dan calar halus. Pas warna akhir menggunakan a sebatian rouge merah pada roda kapas atau flanel yang longgar untuk menghasilkan ciri kemasan yang kaya, hangat, berkilau tinggi bagi loyang dan tembaga yang digilap dengan baik. Komponen loyang yang dimaksudkan untuk penyaduran atau penyaduran elektrik hendaklah dibersihkan dengan teliti dengan pelarut selepas menggilap untuk mengeluarkan semua sisa kompaun sebelum salutan.
Aloi Zink dan Logam Barang Kemas Kostum
Aloi zink (biasa digunakan dalam barang kemas fesyen, perkakasan tali pinggang, dan kelengkapan hiasan) lembut dan menggilap dengan cepat. Roda kapas longgar dengan kompaun putih atau bar deluxe kuning lazimnya mencukupi untuk mencapai kemasan cermin yang terang dalam satu langkah, dengan syarat permukaan asas telah dipra-siap dengan secukupnya. Elakkan sebatian yang sangat melelas pada aloi zink kerana ia boleh mengeluarkan bahan terlalu cepat dan menghasilkan tekstur permukaan yang tidak rata.
Rujukan Pantas Kompaun
| logam | Sebatian Tahap 1 | Roda Tahap 1 | Kompaun Akhir | Roda Akhir |
|---|---|---|---|---|
| Emas Kuning | Tripoli (coklat) | Kapas yang dijahit lingkaran | rouge merah | Kapas / flanel yang longgar |
| Putih / Rose Gold | Kompaun kelabu / putih | Kapas yang dijahit lingkaran | Berlian putih / bar merah jambu | Kanton flanel |
| Perak | Tripoli (coklat) | Kapas yang dijahit lingkaran | Merah atau putih rouge | Kapas / flanel yang longgar |
| Platinum | Kompaun kelabu / putih | Kapas yang dijahit lingkaran | berlian putih | Kanton flanel |
| Loyang / Tembaga | Tripoli coklat | Kapas yang dijahit lingkaran | rouge merah | Kapas longgar |
| Aloi Zink | — | — | Sebatian putih / kuning | Kapas longgar |
Industri dan Produk yang Menggunakan Roda Kapas Barang Kemas
Walaupun namanya mencadangkan aplikasi eksklusif untuk barang kemas, roda buffing kapas jenis yang direka untuk logam berharga digunakan merentasi set industri yang lebih luas daripada yang kebanyakan orang sedar. Mana-mana persekitaran pengeluaran di mana logam lembut memerlukan kemasan akhir yang terkawal dan berkilau tinggi tanpa risiko kerosakan permukaan adalah aplikasi semula jadi untuk roda kapas perhiasan.
Pembuatan Barang Kemas Halus
Ini adalah konteks aplikasi utama untuk roda kapas perhiasans . Cincin, rantai, gelang, anting-anting, loket dan kerongsang dalam emas, perak dan platinum digilap menggunakan gabungan mesin penggilap bangku, alat aci fleksibel dan roda kapas yang dipasang berdiameter kecil. Urutan penggilap untuk cincin emas biasa melibatkan pra-penggilap untuk menghilangkan tanda tuangan dan tanda alat dengan sebatian tripoli, diikuti dengan penggilap rouge terakhir dengan kapas longgar atau roda flanel untuk membangunkan kemasan sedia bilik pameran. Kualiti dan ketekalan peringkat penggilap akhir ini secara langsung mempengaruhi nilai yang dilihat dan kebolehpasaran bahagian siap.
Barang Kemas Fesyen dan Aksesori Kostum
Barang kemas fesyen yang dihasilkan dalam loyang, aloi zink, tembaga atau logam putih menggunakan roda kapas dalam sistem penggilap automatik atau separa automatik untuk mencapai kemasan metalik terang yang diperlukan sebelum penyaduran lacquer, penyaduran elektrik atau salutan PVD vakum. Kualiti pengilat pra-plat menentukan kualiti lekatan dan keseragaman visual salutan permukaan yang digunakan - tapak yang tidak digilap dengan baik akan menunjukkan ketidakteraturan permukaan walaupun melalui lapisan penyaduran yang digunakan dengan baik.
Pembuatan Jam dan Jam
Sarung jam tangan, pengancing, gesper dan dail hiasan dalam emas, keluli tahan karat dan loyang digilap dengan roda kapas untuk mencapai kemasan matte dan cermin berselang-seli yang bercirikan reka bentuk jam tangan mewah. Roda kapas yang dipasang dengan ketepatan digunakan untuk menggilap serong dalaman sarung jam tangan dan permukaan dalaman lug - kawasan yang tidak boleh diakses oleh roda pengilat bangku standard dan memerlukan kefleksibelan dan ketepatan alat yang dipasang berdiameter kecil.
Kemasan Lapidar dan Batu Permata
Pemotong batu permata menggunakan roda kapas - kadangkala dipanggil pusingan - digabungkan dengan oksida pengilat khusus (serium oksida untuk kebanyakan batu, oksida krom untuk beberapa permata yang lebih keras) untuk mencapai pengilat permukaan akhir pada cabochon dan batu bermuka. Kelembutan dan fleksibiliti kapas membolehkan roda menyesuaikan sedikit dengan permukaan melengkung cabochon, memastikan pengedaran menggilap sekata merentasi kubah. Untuk aplikasi ini, roda kapas keras digunakan untuk batu permata yang lebih keras dan roda flanel lembut untuk bahan yang lebih lembut.
Pembuatan Alat Muzik
Alat muzik loyang — trompet, trombon, tanduk Perancis, saksofon — digilap menggunakan roda buffing kapas untuk menghasilkan permukaan yang terang dan sedia lakuer yang diperlukan sebelum salutan. Permukaan melengkung dalaman dan luaran bagi loceng instrumen, selongsong injap dan tiub memerlukan fleksibiliti roda penimbal kapas untuk mencapai kemasan yang konsisten merentas geometri kompleks melengkung sebatian.
Perkakasan Hiasan dan Barangan Mewah
Perkakasan beg mewah, komponen pen, bingkai cermin mata, gesper tali pinggang dan kelengkapan perabot hiasan dalam kemasan loyang bersalut emas atau pepejal digilap dengan roda kapas sebelum penyaduran atau penghantaran akhir. Dalam konteks ini, penggilap roda kapas gred barang kemas menyediakan penyediaan permukaan yang terkawal dan lembut yang melindungi perincian halus, ukiran hiasan dan corak timbul daripada lusuh atau kabur oleh alat penimbal yang terlalu agresif.
Roda Kapas Barang Kemas lwn. Bahan Roda Penggilap Lain
Kapas bukan satu-satunya bahan yang digunakan untuk roda menggilap barang kemas, dan memahami tempat ia sesuai berbanding pilihan lain membantu membuat keputusan pembelian dan aliran kerja yang lebih baik.
| bahan | Kekerasan | Penggunaan Utama | Risiko Calar pada Logam Lembut | Cermin Kemasan Mampu |
|---|---|---|---|---|
| Sisal | tinggi | Pemotongan berat pada logam keras | tinggi — not suitable for precious metals | Tidak |
| Terasa | Sederhana-High | Penggilapan ketepatan permata dan logam yang lebih keras | Sederhana dengan kompaun yang betul | Ya (untuk logam yang lebih keras) |
| Kapas (dijahit spiral) | Sederhana | Potongan pertengahan dan pra-penamat | Rendah dengan kompaun yang betul | Separa (pra-cermin) |
| Kapas (longgar / flanel) | Lembut | Warna akhir dan kemasan cermin | Sangat Rendah | ya |
| kulit | Lembut-Medium | Pengilat akhir yang sangat halus pada kepingan halus | Sangat Rendah | ya |
| Bulu / Serat Sintetik | Berbeza-beza | Penggilapan am dan kerja batu permata | Rendah-Sederhana | ya (with fine compound) |
Pengambilan yang konsisten ialah itu roda kapas menduduki kedudukan pengilat terakhir dalam hampir setiap aliran kerja logam berharga . Bahan roda yang lebih keras menyediakan permukaan; kapas menyelesaikannya. Percubaan untuk menggunakan roda rasa atau sisal pada emas atau perak tanpa peralihan melalui kapas menghasilkan permukaan yang terang tetapi jelas ketara — tidak mempunyai kedalaman dan kejelasan kemasan cermin sebenar yang dicapai dengan rouge pada kapas lembut.
Langkah demi Langkah: Aliran Kerja Menggilap Barang Kemas Profesional dengan Roda Kapas
Aliran kerja berikut menerangkan urutan pengilat profesional standard untuk cincin emas dengan permukaan tuang atau bercop, berkembang daripada penyediaan permukaan hingga ke kemasan cermin akhir. Logik yang sama berlaku untuk kepingan perhiasan logam berharga lain dengan penggantian kompaun yang sesuai.
- Penilaian pra-menggilap: Periksa bahagian di bawah pencahayaan yang baik. Kenal pasti semua kecacatan yang boleh dilihat — keliangan tuangan, tanda fail, calar kasar, jahitan pateri dan tanda alat. Tentukan sama ada roda pelelas getah atau fail diperlukan untuk menangani sebarang tanda dalam sebelum memperkenalkan roda buff kapas. Roda kapas tidak boleh mengeluarkan kerosakan mekanikal yang mendalam; percubaan untuk berbuat demikian hanya membakar kecacatan tanpa menghapuskannya.
- Penapisan permukaan awal (jika perlu): Untuk kepingan dengan calar atau kesan tuangan yang boleh dilihat, gunakan roda pelelas getah atau pelelas pasir halus dalam mesin aci lentur untuk mengurangkan kedalaman kecacatan permukaan secara mekanikal sebelum beralih kepada kapas. Pasir atau kikir secara progresif kepada sekurang-kurangnya 600 grit bersamaan sebelum memperkenalkan roda kapas pertama.
- Peringkat kapas pertama - potongan tripoli: Pasang roda kapas yang dijahit lingkaran pada penggilap bangku. Sapukan sebatian tripoli coklat pada roda berputar. Gilap semua permukaan bahagian yang boleh diakses dengan tekanan yang stabil dan konsisten. Bekerja dalam hantaran bertindih dan putar bahagian dengan kerap untuk mengekalkan sentuhan yang sekata. Sapukan semula kompaun setiap 45–60 saat. Matlamatnya adalah untuk menghapuskan semua kesan calar yang kasar dan menghasilkan permukaan satin pra-cermin yang seragam.
- Bersih antara peringkat: Sebelum beralih ke peringkat rouge, bersihkan bahagian dalam pembersih ultrasonik atau dengan tangan dengan berus dan air sabun suam untuk mengeluarkan semua sisa tripoli. Pencemaran kompaun antara peringkat adalah salah satu punca paling biasa hasil penamat yang tidak konsisten — sisa tripoli pada roda rouge merendahkan kualiti pengilat akhir.
- Peringkat akhir — warna rouge: Beralih kepada kapas longgar atau roda flanel kanton yang dikhaskan secara eksklusif untuk kompaun rouge. Sapukan sedikit rouge pada roda berputar. Gilap bahagian dengan tekanan yang ringan dan konsisten pada kelajuan sederhana (biasanya 1,500–2,500 RPM bergantung pada saiz kepingan). Peringkat rouge menghilangkan sebarang kesan halus yang tinggal dari peringkat tripoli dan menghasilkan kemasan reflektif berkilau tinggi. Jangan gunakan tekanan berat pada peringkat ini — rouge ialah sebatian penamat, bukan sebatian pemotongan; tekanan yang berlebihan akan menggilap tidak sekata dan boleh menyerlahkan butiran halus menjadi rupa yang rata dan tanpa ciri.
- Menggilap terperinci dengan roda yang dipasang: Untuk batang cincin dalaman, tetapan serampang dalam, dan kawasan ceruk lain yang tidak boleh diakses oleh penggilap bangku, gunakan roda kapas yang dipasang dalam mesin aci fleksibel atau alat berputar. Sapukan rouge atau sebatian penggilap halus pada roda yang dipasang dan kerjakan dengan teliti di sekeliling tetapan batu permata, berhati-hati untuk tidak menangkap hujung serampang atau menyentuh ikat pinggang batu dengan alat berputar.
- Pembersihan dan pemeriksaan akhir: Bersihkan bahagian yang telah siap dalam pembersih ultrasonik untuk mengeluarkan semua sisa kompaun, kemudian bilas dengan teliti dan keringkan dengan kain lembut bersih atau pengering udara. Periksa di bawah pembesaran dan pencahayaan serong untuk sebarang tanda yang tinggal, kawasan yang terlepas atau ketidakteraturan permukaan. Sebarang kecacatan yang dikenal pasti pada peringkat ini harus diatasi dengan kembali ke langkah yang sesuai dan bukannya cuba menggilap dengan sapuan rouge baharu.
Memilih Roda Kapas yang Tepat: Faktor Spesifikasi untuk Pembeli
Untuk sumber profesional perolehan roda kapas perhiasan Secara pukal untuk persekitaran pengeluaran, parameter spesifikasi berikut menentukan kesesuaian untuk tujuan dan harus dinilai sebelum membuat pesanan.
- Diameter dan saiz lubang arbor: Penggilap bangku barang kemas standard menggunakan diameter roda 4 hingga 8 inci (100–200 mm) dengan lubang arbor 1/2 inci (12.7 mm) sebagai saiz yang paling biasa. Sahkan keserasian dengan gelendong mesin penggilap anda sebelum membuat pesanan. Untuk mesin penimbal industri yang lebih besar, roda kapas 10 inci dan 12 inci disediakan.
- Kiraan lapis: Kiraan lapis merujuk kepada bilangan lapisan kain kapas yang disusun untuk membentuk roda. Roda kapas barang kemas biasa berkisar antara 30 hingga 80 lapis. Kiraan lapis yang lebih tinggi menghasilkan roda yang lebih tebal dengan pengekalan kompaun yang lebih besar dan hayat perkhidmatan yang lebih lama; mereka lebih disukai untuk persekitaran pengeluaran berkeupayaan tinggi. Kiraan lapis yang lebih rendah menghasilkan roda yang lebih nipis dan fleksibel sesuai untuk kerja perincian yang tepat.
- Kualiti kapas dan kiraan benang: Kain kapas kiraan benang yang lebih tinggi menghasilkan muka roda yang lebih licin dan halus yang memberikan kemasan akhir yang lebih bersih dan memegang zarah kompaun halus dengan lebih berkesan. Dalam penggilap pengeluaran barang kemas bernilai tinggi, perbezaan antara kualiti kapas standard dan premium boleh dilihat dalam ketekalan dan kedalaman kemasan permukaan yang terhasil.
- Bahan lubang tengah: Kebanyakan roda kapas barang kemas mempunyai lubang tengah bergaris kulit untuk melindungi lubang arbor daripada haus dan menyediakan permukaan pengapit yang selamat. Perincian ini memberi kesan kepada kedua-dua umur panjang roda dan konsistensi penjajaran roda pada gelendong — roda tidak sejajar menghasilkan getaran dan tekanan penggilap yang tidak sekata.
- Jenis pembinaan: Tentukan lingkaran yang dijahit untuk peringkat pertengahan dan longgar/flanel untuk peringkat warna akhir. Memesan jenis yang salah untuk peringkat tertentu dalam aliran kerja penggilap anda ialah ralat spesifikasi yang paling biasa dalam pembelian pukal — ia mengakibatkan kualiti kemasan yang lemah yang memerlukan kerja semula dan membazirkan kedua-dua bahan dan masa kerja.
- Konsistensi kelompok: Untuk persekitaran pengeluaran, sahkan bahawa pembekal boleh memberikan ketumpatan lapis yang konsisten, jahitan seragam dan kualiti kapas yang stabil merentas kelompok. Variasi antara lot pengeluaran membawa kepada hasil penggilapan yang tidak konsisten yang memerlukan pengendali melaraskan teknik antara penggantian roda — mengurangkan daya pemprosesan dan kebolehramalan kualiti kemasan.
Penyelenggaraan dan Amalan Terbaik untuk Roda Kapas Barang Kemas
Penjagaan yang betul bagi roda kapas barang kemas memanjangkan hayat perkhidmatannya, melindungi kualiti kemasan dan menghalang masalah operasi biasa seperti pencemaran kompaun dan pengilapan yang tidak sekata.
- Satu kompaun setiap roda, sentiasa: Ini adalah satu-satunya peraturan yang paling penting dalam penyelenggaraan roda kapas perhiasan. Setiap roda mesti dikhaskan untuk satu jenis kompaun dan digunakan hanya dengan kompaun itu. Pencemaran silang antara gred kompaun — terutamanya antara tripoli (potongan) dan rouge (penamat) — akan menghasilkan coretan yang kelihatan dan kemasan permukaan yang tidak konsisten yang tidak boleh diperbetulkan tanpa kembali ke peringkat penggilapan yang lebih awal. Labelkan setiap roda dengan jelas dengan kompaun yang ditetapkan dan kuatkuasakan amalan ini secara konsisten dalam persekitaran bengkel yang dikongsi.
- Raut roda secara berkala: Apabila kompaun terkumpul, ia mengeras dan melelapkan muka roda, mengurangkan kecekapan pengambilan dan penggilapan kompaun. Gunakan garu roda kaku atau berus loyang pada muka roda berputar setiap beberapa minit operasi untuk mengeluarkan sebatian terbina dan memulihkan tekstur gentian. Amalan ini amat penting untuk roda yang dijahit lingkaran yang digunakan dalam peringkat tripoli.
- Simpan jauh daripada pencemaran kompaun: Simpan roda bersih dalam beg tertutup atau petak khusus, dipisahkan mengikut jenis kompaun. Roda yang secara tidak sengaja mengambil rouge dari rak berdekatan akan mencemarkan sesi penggilapan tripoli seterusnya, memperkenalkan zarah kompaun kemasan halus ke peringkat pemotongan dan menghasilkan permukaan yang tidak konsisten.
- Beroperasi pada kelajuan yang sesuai: Roda kapas perhiasan are typically used at 1,500–3,000 RPM depending on wheel diameter, piece size, and polishing stage. Higher speeds generate more heat and more aggressive compound action; lower speeds provide more control and less heat risk on delicate or heat-sensitive pieces. Always reduce speed for the final rouge pass on thin-gauge gold or silver to prevent heat discoloration.
- Gantikan roda apabila haus: Apabila lapisan kapas haus dari semasa ke semasa, diameter roda berkurangan dan muka mula kehilangan kapasiti pengekalan kompaunnya. Gantikan roda sebelum ia haus ke satu titik di mana bebibir arbor mula menghubungi bahan kerja - roda haus yang digunakan pada peringkat ini boleh menyebabkan tanda lelasan daripada perkakasan logam terdedah.
Soalan Lazim Mengenai Roda Kapas Barang Kemas
Bolehkah roda kapas barang kemas dicuci dan digunakan semula?
Biasanya tidak disyorkan untuk mencuci roda penggilap kapas dengan air, kerana membasahi gentian kapas boleh menyebabkan ia menjadi tikar, mengecut tidak sekata, atau kehilangan integriti strukturnya apabila digunakan pada kelajuan selepas pengeringan. Dalam persekitaran pengeluaran, roda biasanya diganti apabila haus atau berkaca tebal dan bukannya dibersihkan. Sebilangan kecil pembentukan kompaun permukaan diuruskan dengan garu, bukan basuh.
Apakah kelajuan saya harus menjalankan roda kapas barang kemas?
Untuk penggilap bangku standard yang menjalankan roda kapas 6 inci atau 8 inci, kelajuan 1,750–3,450 RPM adalah tipikal. Untuk peringkat tripoli, kelajuan yang lebih tinggi dalam julat terkadar roda meningkatkan tindakan kompaun dan kelajuan liputan permukaan. Untuk peringkat rouge terakhir, kelajuan yang lebih rendah — terutamanya pada kepingan halus atau nipis — memberikan lebih kawalan dan mengurangkan risiko haba. Sentiasa periksa kelajuan undian maksimum pengeluar roda dan beroperasi di bawahnya.
Adakah selamat menggunakan roda kapas berhampiran batu permata dalam tetapan?
Dengan berhati-hati, ya. Roda kapas longgar yang lembut menimbulkan risiko minimum kepada kebanyakan batu permata apabila digunakan dengan sebatian penggilap halus pada kelajuan sederhana. Walau bagaimanapun, penjagaan harus diambil di sekitar hujung serampang, yang boleh menangkap pada muka roda dan berubah bentuk; di sekeliling batu yang lebih lembut seperti opal, turquoise, dan mutiara, yang boleh tercalar atau melecet walaupun sentuhan kompaun ringan; dan di sekeliling batu berliang yang boleh menyerap sisa sebatian. Untuk tetapan dengan batu yang mudah terdedah, gunakan roda kapas kecil yang dipasang dengan kawalan tepat dan bukannya roda pengilat bangku penuh.
Berapa banyak lapisan lapis yang saya perlukan untuk menggilap barang kemas?
Untuk penggilap bangku barang kemas standard, roda kapas 40–60 lapis memberikan keseimbangan pengekalan kompaun, kawasan sentuhan permukaan dan hayat perkhidmatan yang baik. Untuk kerja yang lebih ringan, lebih tepat pada kepingan kecil atau komponen halus, roda 30 lapis menawarkan muka yang lebih lembut dan fleksibel. Untuk penggilapan pengeluaran daya pemprosesan tinggi di mana hayat roda yang dilanjutkan menjadi keutamaan, roda 80 lapis atau lebih tinggi adalah sesuai dan lebih menjimatkan pada setiap bahagian.
Kesimpulan: Roda Kapas Barang Kemas sebagai Asas Kemasan Logam Halus
Roda kapas barang kemas menduduki peranan yang mudah tetapi sangat penting dalam kemasan logam berharga. Setiap langkah yang mendahuluinya — penuangan, pemfailan, pengisaran, pra-penggilap — wujud untuk menyediakan permukaan untuk peringkat akhir ini. Kualiti roda kapas, kesesuaian kompaun, dan disiplin pengendali pada peringkat ini menentukan sama ada sesuatu barang kemas itu kelihatan buatan tangan dan cemerlang atau sekadar siap dan biasa.
Bagi pembeli pengeluaran dan pengeluar barang kemas yang mendapatkan roda kapas pada skala, panduan praktikal adalah jelas: melabur dalam kualiti yang konsisten berbanding kos unit terendah . Roda kapas yang menghasilkan hasil yang tidak konsisten — disebabkan ketumpatan lapis yang berubah-ubah, kualiti jahitan yang lemah atau gred kapas yang tidak mencukupi — mewujudkan kos kerja semula dan ketidakcekapan buruh yang jauh melebihi sebarang penjimatan bahan. Sahkan ketekalan kelompok, dedikasikan roda kepada sebatian tunggal, kekalkannya dengan pengacak biasa dan padankan jenis roda dengan tepat pada setiap peringkat aliran kerja penggilap anda.
Sama ada anda melengkapkan barisan pengeluaran barang kemas volum tinggi, bengkel bangku untuk tukang logam halus, atau studio lapidary untuk kemasan batu permata, pemilihan roda kapas barang kemas yang betul — dinyatakan dengan betul, dipasangkan dengan betul dengan sebatian dan diselenggara dengan tekun — adalah asas kepada proses penggilapan yang memberikan hasil yang konsisten, gred profesional pada setiap bahagian yang melaluinya. melaluinya.