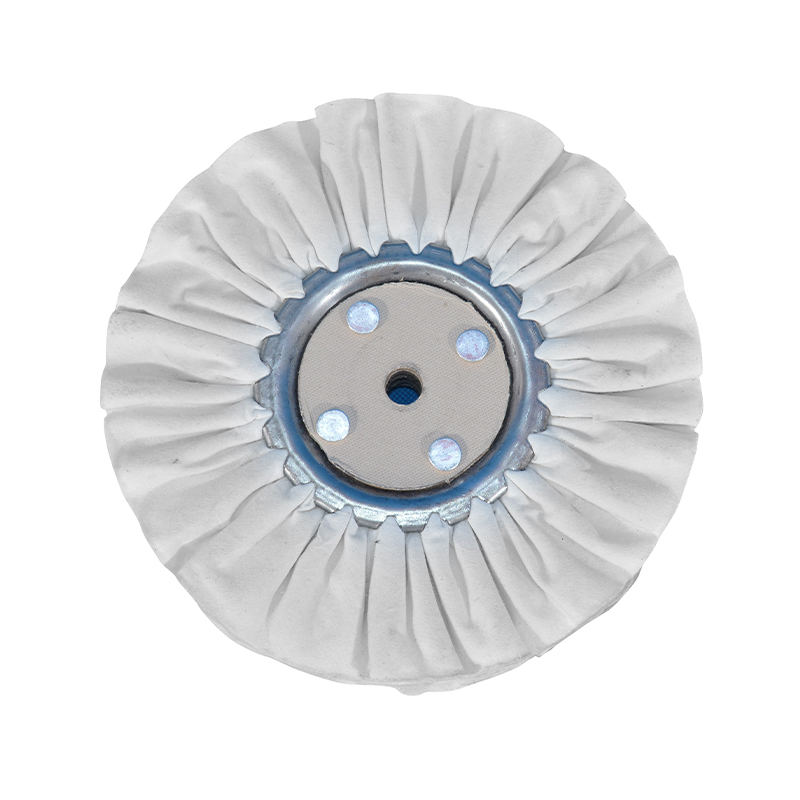
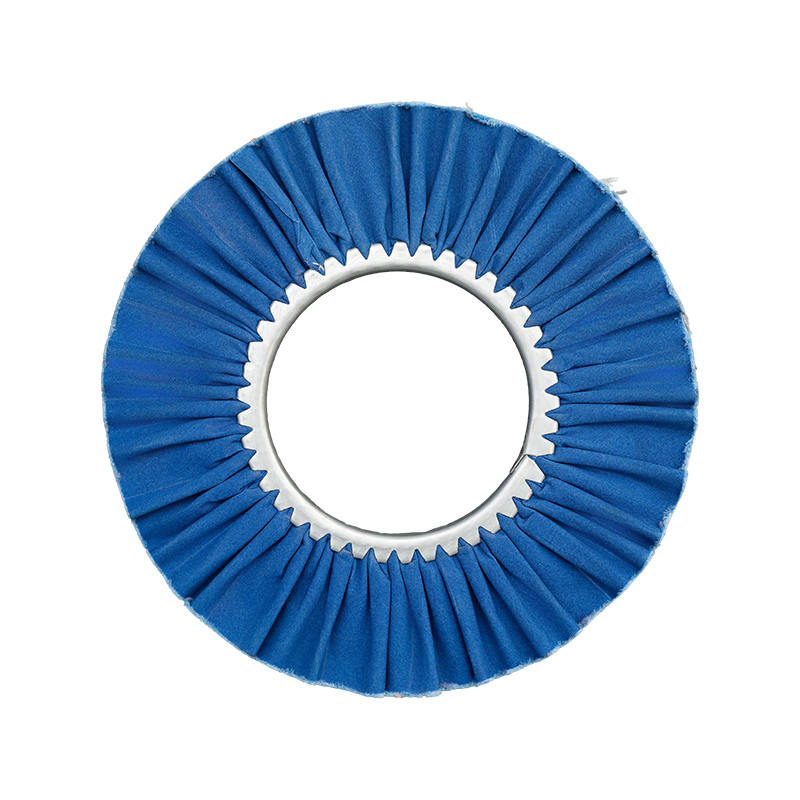
Karat dalam pada pendakap keluli, skala pengisar pada kepingan tahan karat, tanda pusaran pada perumah aluminium — setiap permukaan memerlukan titik permulaan yang berbeza, dan memilih kersik kertas pasir yang salah adalah sebab yang paling biasa kerja penamat mengambil masa dua kali lebih lama daripada yang sepatutnya. Jawapan ringkasnya: kebanyakan kerja logam menjalankan tangga pasir dari 40 hingga 400 . Mulakan pada kersik 40-80 untuk menanggalkan karat, cat atau kimpalan manik, beralih ke 120-180 untuk memadamkan calar tersebut, haluskan pada 240-320 dan tamatkan pada 400 atau lebih halus sebelum buff. Kami mengeluarkan roda penggilap dan sebatian penggilap untuk perkakasan, peralatan dapur, barang kemas dan kilang automotif, dan pemilihan pasir ialah soalan pertama yang ditanya oleh pelanggan sebelum mana-mana roda menyentuh bahagian tersebut. Inilah cara untuk memilih dengan betul.
Perkara yang Sebenarnya Diberitahu Nombor Grit kepada Anda
Nombor yang dicetak di belakang helaian menerangkan saiz zarah yang melelas. Pada skala CAMI yang biasa di Amerika Utara, ia menggambarkan bilangan butiran yang sesuai melalui satu inci persegi skrin penggredan: nombor yang lebih rendah bermakna bijirin yang lebih besar dan lebih agresif; nombor yang lebih tinggi bermakna zarah yang lebih halus dan calar yang lebih cetek . Mengempelas benar-benar terkawal menggaru — kemasan yang anda lihat hanyalah corak yang ditinggalkan oleh calar itu. Itulah sebabnya profesional merancang urutan bubur jagung daripada memburu satu nombor ajaib.
Bubur pasir kasar (40-80): kerja penyingkiran
Gunakan julat ini untuk menanggalkan bahan, bukan untuk mencantikkan: skala karat, cat lama, lubang dalam dan mengimpal manik. Pada rangka keluli yang berkarat, 40 atau 60 grit adalah laluan terpantas turun untuk membersihkan logam. Kertas kasar meninggalkan calar dalam yang mesti dikeluarkan setiap langkah kemudian, jadi jangan sekali-kali bermula lebih kasar daripada yang diperlukan oleh kerosakan.
Bubur jagung sederhana (100-150): melicinkan dan membaiki
Ini ialah julat kuda kerja untuk mengempelas keseluruhan dan menapis permukaan kasar. Jika bahagian itu bersih tetapi tidak rata — tanda pengisar, skala ringan, calar daripada pembaikan sebelumnya — bermula di sini menjimatkan masa dan logam.
Bubur jagung halus (180-320): penapisan pra-siap
Kertas halus memadamkan corak calar yang ditinggalkan oleh butir sederhana dan menyediakan permukaan untuk kemasan. Bagi kebanyakan bahagian keluli dan tahan karat yang menuju ke roda buffing, 320 ialah titik perhentian praktikal.
Bubur pasir ultra-halus (400 ): hantaran akhir
Gred ini mengeluarkan sedikit stok. Ia adalah untuk pengadunan akhir, memotong pengoksidaan ringan pada logam lembut, dan pengamplasan basah sejurus sebelum lulus pengilat cermin.
| Julat Pasir | Kelas | Terbaik Untuk | Permukaan Ia Meninggalkan |
|---|---|---|---|
| 40-60 | Kasar | Karat, cat, penimbang berat, kimpalan manik | Kelihatan calar dalam |
| 80-120 | Kasar to medium | Mengadun calar kasar, kerja tepi | Corak calar seragam |
| 150-240 | Sederhana hingga halus | Pelicinan am, membentuk, pra-kemasan | Calar halus, nampak satin |
| 320-400 | baik | Hantaran terakhir sebelum menapis roda | Matte licin, hampir bebas calar |
| 600 | Sangat halus | Mengempelas basah dan cermin pra-pengilat | Separa berkilat, sedia untuk kompaun |
Padankan Grit dengan Logam di Bangku
Pasir yang sama berkelakuan sangat berbeza pada aluminium berbanding keluli keras. Logam lembut dipotong dengan cepat dan menyumbat kertas; logam keras menahan pemotongan dan memberi ganjaran kepada bijirin yang tajam dan tahan lama. Pilihan cepat oleh logam:
- Aluminium dan loyang: mulakan tidak lebih kasar daripada 120 melainkan kerosakannya dalam; silikon karbida memotong logam lembut dengan bersih tanpa mencungkil.
- Keluli karbon: aluminium oksida mengendalikan pengadunan karat, skala dan kimpalan pada kos terendah setiap pas.
- Keluli tahan karat: mendaki melalui anak tangga yang genap dan tamat pada 320-400; langkah yang dilangkau muncul semula sebagai coretan di bawah kemasan cermin.
- Tembaga: sangat lembut — 220 grit biasanya cukup kasar walaupun untuk kerosakan yang boleh dilihat.
Peraturan ini berskala daripada pembaikan sekali sahaja kepada kumpulan pengeluaran kurungan, pengikat dan kelengkapan. Logik yang sama membimbing kita kerja menggilap dengan pengeluar alat perkakasan , di mana bahan habis guna kemasan dipadankan dengan setiap bahan sebelum satu baris pun bermula.
Jenis Pelelas Yang Tahan Pada Logam
Saiz pasir menentukan kedalaman setiap calar; jenis pelelas menentukan berapa lama kertas terus dipotong. Tiga butir meliputi hampir setiap kerja logam.
Aluminium oksida adalah lalai untuk keluli dan besi. Bijirinnya keras dan berhalangan, pecah menjadi tepi pemotong yang segar semasa dipakai, jadi helaian itu kekal tajam lama selepas kertas yang lebih murah berkilat. Diikat pada kain fleksibel dan bukannya sandaran kertas, pelelas yang sama menjadi roda kepak yang mengikuti lengkung yang tidak dapat dicapai oleh helaian tegar:
 Roda Kepak Aluminium Oksida untuk Pengisaran Keluli Aluminium oksida grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Lihat Produk →
Silikon karbida adalah lebih tajam, lebih keras dan lebih rapuh — pilihan yang lebih baik untuk aluminium, tembaga dan loyang, dan untuk pengamplasan basah. Gred terkalsinasi mengekalkan kelebihannya pada haba dan meninggalkan corak calar yang lebih halus dan terkawal pada logam lembut:
 Roda Kepak Silikon Karbida Terkalsin untuk Logam Lembut Karbida silikon terkalsinasi kekal tajam pada haba dan luka dengan pembakaran yang minimum, menjadikan roda ini sangat sesuai untuk kemasan yang lebih halus dan terkawal pada aluminium, tembaga, loyang dan keluli tahan karat. Lihat Produk →
Zirkonia dan bijirin seramik tergolong dalam pengisaran kuasa tekanan tinggi dan bukannya pengamplasan tangan. Jangkau mereka semasa penyingkiran stok berat, kemudian beralih kepada aluminium oksida atau silikon karbida untuk setiap langkah yang lebih halus.
Kemajuan Grit Yang Menghalang Kerja Semula
Berikut ialah peraturan yang memisahkan kemasan bersih daripada petang yang sia-sia: maju satu langkah pada satu masa dan jangan sekali-kali melangkau lebih daripada satu gred . Kertas yang lebih halus tidak dapat menghilangkan calar lebih dalam daripada butirannya sendiri - ia hanya menggilap permukaan di sekelilingnya dan calar tersembunyi muncul semula apabila kompaun penggilap berjalan.
- Mulakan dengan pasir yang paling kasar yang sebenarnya diperlukan oleh kerosakan - dan tiada yang lebih kasar.
- Pasir dalam satu arah yang konsisten dengan cahaya, tekanan sekata sehingga seluruh permukaan menunjukkan corak calar yang seragam.
- Lap semua habuk, kemudian naikkan tepat satu pasir: 80 hingga 120, kemudian 180, kemudian 240.
- Putar arah pengamplasan 90 darjah pada setiap langkah; apabila calar lama hilang, pasir itu selesai.
- Berhenti di 320-400 untuk kemasan satin, atau teruskan ke 600 dan lebih halus jika bahagian itu menuju ke cermin buffing.
Tempat Mengempelas Berhenti dan Menggilap Bermula
Walaupun kertas 1000 grit masih tercalar — sangat halus. Cermin sejati tidak datang dari kertas pasir sama sekali; ia datang daripada menampan roda dan sebatian, yang memotong dan licin pada tahap mikroskopik. Bagi kebanyakan bahagian logam, titik lepas tangan ialah a permukaan kersik 320-400 : seragam, bersih dan bebas daripada sebarang calar yang cukup dalam untuk bertahan dalam penggilap.
Sebatian mengikut logik yang sama seperti bubur jagung dan dikodkan warna dengan kuasa pemotongan. Gred kuning dan coklat dipotong dan licin sejurus selepas mengampelas; gred putih membawa keluli ke kemasan cerah; dan kompaun hijau ialah piawaian industri untuk kemasan cermin pada keluli tahan karat dan bahagian bersalut krom.
 Kompaun Penimbalan Hijau Kromium Oksida Kompaun hijau dengan kromium oksida ialah piawaian industri untuk kemasan keluli tahan karat cermin dan bahagian bersalut krom, melengkapkan tangga pasir sebagai langkah pewarnaan terakhir. Lihat Produk →
Pasangkan setiap sebatian dengan roda kanan — sisal untuk memotong, kain yang dijahit untuk melicinkan, kapas lembut untuk pewarna akhir — dan tangga pasir menjadi sistem kemasan yang lengkap. Untuk jujukan roda dan kompaun penuh, logam dengan logam, kami panduan buffing roda angin untuk kemasan cermin berjalan melaluinya selangkah demi selangkah.
Tiga Kesilapan Yang Merosakkan Kemasan Logam
- Melangkau langkah kersik. Calar dalam yang anda sembunyikan hari ini timbul semula pada kali pertama kompaun menyentuh bahagian tersebut.
- Menekan terlalu kuat. Tekanan berat mengkilat kertas, memanaskan logam nipis dan mencungkil logam lembut. Biarkan bijirin melakukan pemotongan.
- Mengempelas atas habuk. Bijirin dan zarah logam terperangkap di bawah helaian mengheret calar baru merentasi kawasan siap. Lap antara setiap perubahan pasir.
Tiada satu pun daripada ini memerlukan apa-apa yang perlu dielakkan terlebih dahulu - ia memerlukan kos kerja semula selepas itu.
Tangga Grit secara ringkas
Pilih kersik permulaan daripada kerosakan di hadapan anda, bukan dari kebiasaan: 40-80 untuk menanggalkan, 120-180 untuk melicinkan, 240-320 untuk menghalusi, 400 dan lebih halus untuk pra-menggilap. Padankan pelelas dengan logam — aluminium oksida untuk keluli, silikon karbida untuk logam lembut — dan naik satu langkah pada satu masa hingga 320 atau 400 sebelum mengisap. Urutan itu meliputi segala-galanya daripada perkakasan berkarat hingga peralatan dapur yang digilap.
Sebaik sahaja bahagian meninggalkan peringkat kertas pasir, kualiti cermin bergantung pada roda dan sebatian yang mengikutinya. Bahan guna habis tersebut ialah apa yang kilang kami di Ningbo hasilkan secara berskala — roda sisal, roda penampal kain, roda kepak dan sebatian berkod warna, dalam saiz tersuai untuk barisan pengeluaran di seluruh dunia.