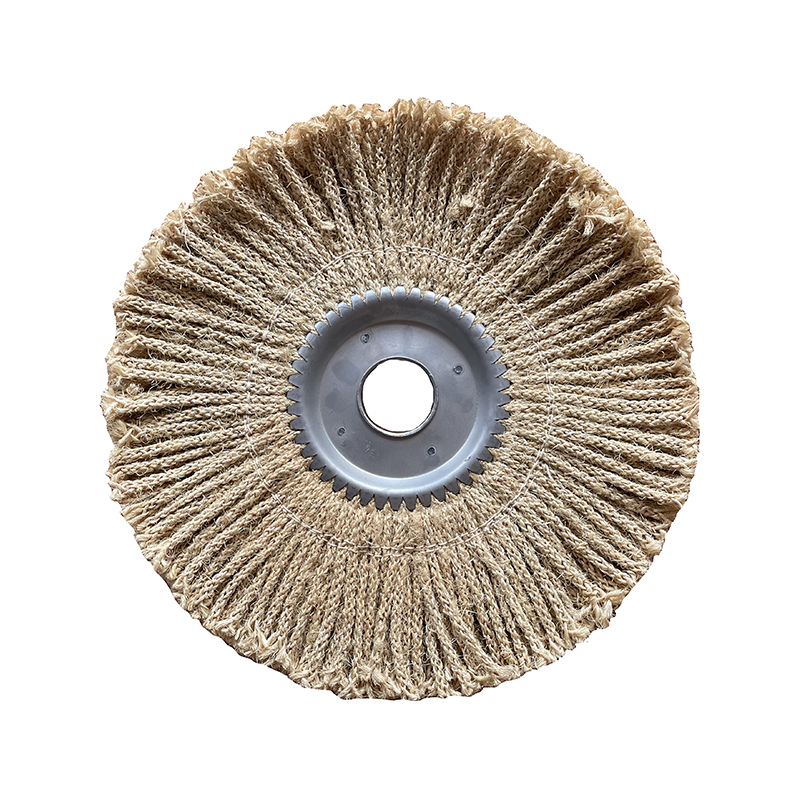
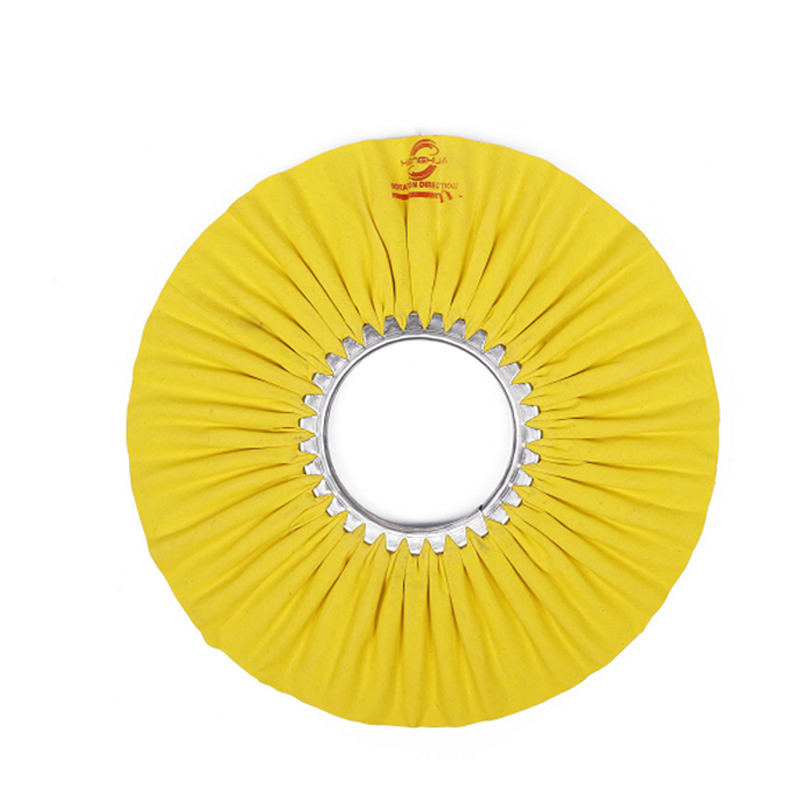
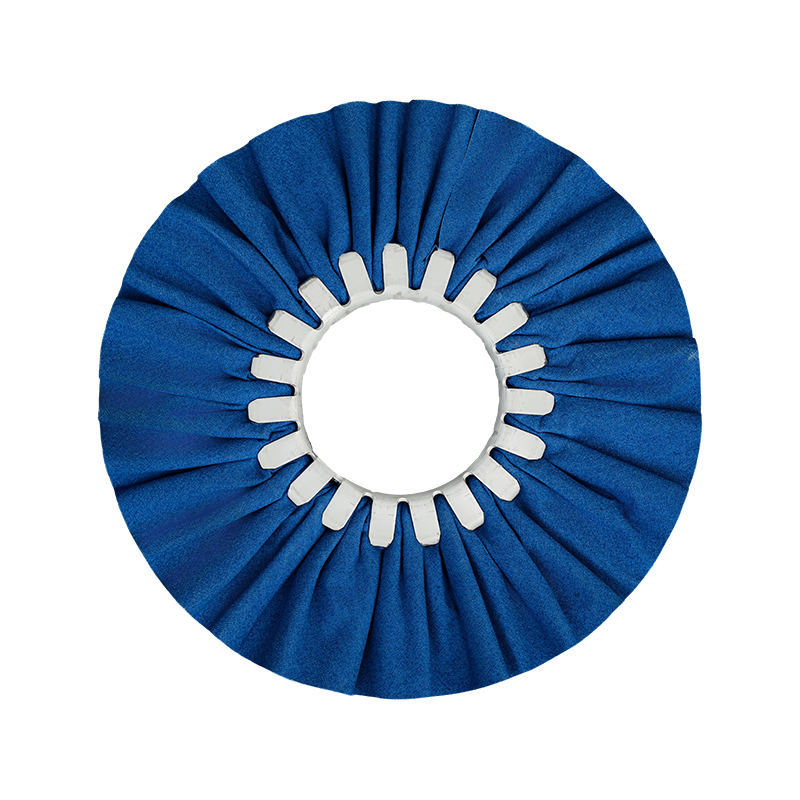
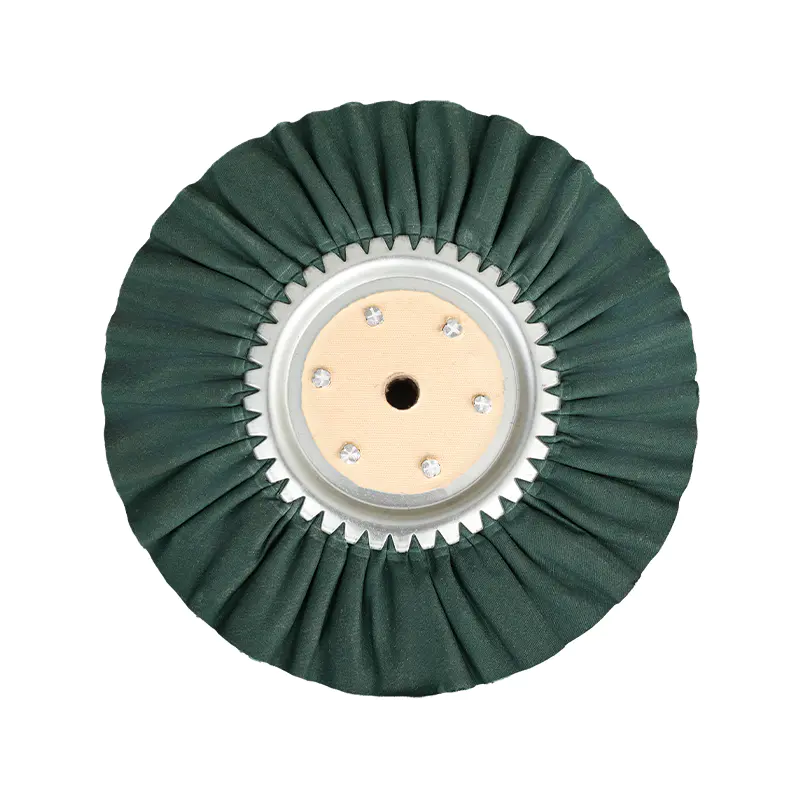
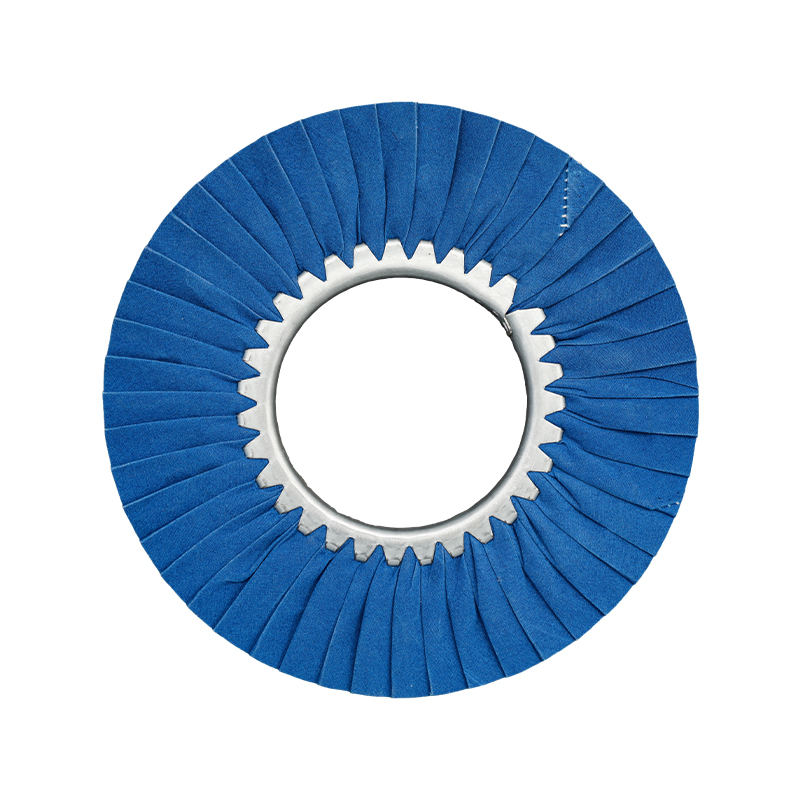
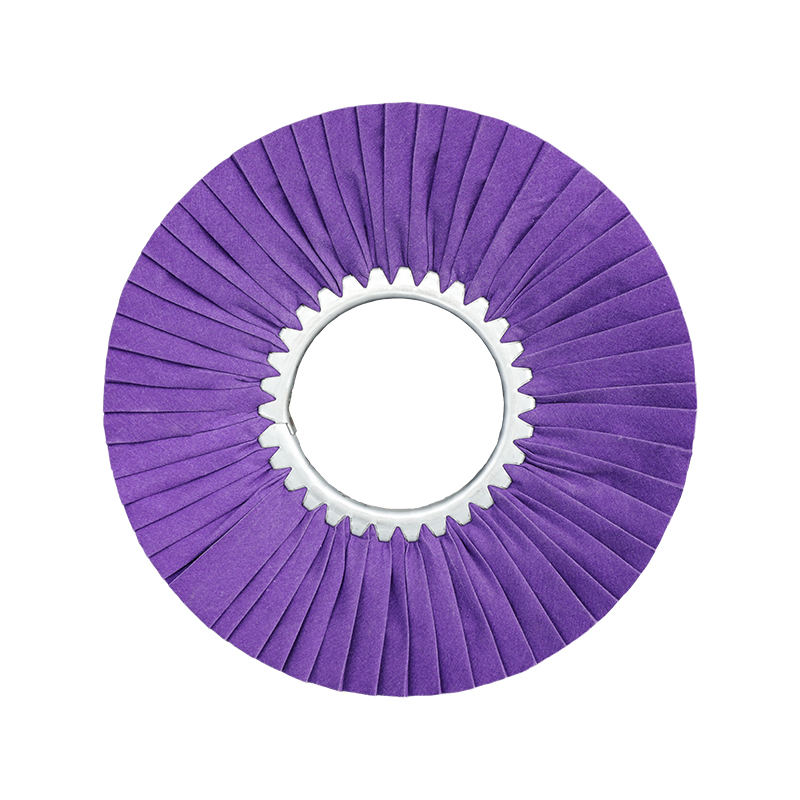
A roda sisal — juga dipanggil sisal buffing wheel atau sisal buff — ialah a alat penggilap dan pemotong tugas berat digunakan terutamanya untuk mengisar ketidaksempurnaan permukaan dan menyediakan bahan kerja logam untuk peringkat kemasan seterusnya. Tidak seperti roda kain yang lebih lembut yang direka untuk penimbalan warna akhir, roda sisal memberikan tindakan pemotongan yang agresif yang menghilangkan calar, tdana alat, garisan mati dan ketidakteraturan permukaan yang tidak dapat ditangani oleh roda lain. Jika anda bekerja dengan keluli tahan karat, besi, aloi keluli, atau bahkan logam lembut tertentu seperti aluminium dan loyang, memahami kegunaan roda sisal — dan cara menggunakannya dengan betul — boleh meningkatkan kecekapan dan kualiti proses kemasan logam anda secara mendadak.
Artikel ini merangkumi semua yang anda perlu ketahui: asal-usul bahan gentian sisal, pembinaan roda penampan sisal, aplikasi industri terasnya, cara memilih roda yang betul untuk projek anda, sebatian penimbalan yang paling sesuai dengannya, dan cara mengekalkannya untuk hayat perkhidmatan yang panjang. Sama ada anda seorang pekerja logam profesional, pengendali kedai fabrikasi atau pakar perolehan menyumber bahan habis pengilat, panduan ini memberi anda asas yang lengkap dan praktikal.
Apakah Sisal Fiber dan Mengapa Ia Digunakan dalam Buffing Wheels?
Serat sisal berasal dari Agave sisalana tumbuhan, tanaman sukulen yang tahan lasak di Amerika Tengah dan ditanam secara meluas hari ini di seluruh Afrika Timur, Brazil dan sebahagian Asia. Daun tumbuhan yang panjang dan berbentuk pedang dituai dan dihias secara mekanikal untuk mengekstrak helai gentian selular yang langsing, keras. Gentian ini adalah antara gentian tumbuhan semula jadi terkuat yang boleh didapati secara komersial, itulah sebabnya ia telah digunakan selama berabad-abad untuk mengeluarkan tali, benang, tali baler dan produk tekstil berat.
Apabila digunakan pada pembuatan roda buffing, serat sisal membawa tiga sifat utama kepada jadual: kekakuan struktur , kesat semulajadi , dan kapasiti serap gris yang wujud . Kekakuan helai sisal membolehkan roda mengekalkan tekanan sentuhan yang kukuh terhadap permukaan logam, menghasilkan tindakan mekanikal yang diperlukan untuk meratakan kecacatan permukaan yang timbul. Tekstur mikro semula jadi gentian itu sendiri menyumbangkan sifat kasar yang lembut, manakala keliangan gentian membolehkannya menyerap dan menahan sebatian penggilap dengan berkesan — memastikan agen pemotong diagihkan secara sama rata merentasi bahan kerja semasa kitaran buffing.
Ciri-ciri ini membezakan roda sisal dengan jelas daripada roda penyapu kapas atau muslin, yang lebih lembut, lebih fleksibel, dan lebih sesuai untuk penggilap warna peringkat kemudian daripada penyingkiran bahan awal. Memahami perbezaan ini adalah penting apabila memilih alat yang betul untuk setiap peringkat aliran kerja kemasan logam berbilang langkah.
Bagaimana Roda Buffing Sisal Dibina?
Pembinaan a roda sisal secara langsung menentukan keagresifan pemotongan, fleksibiliti, dan ketahanan keseluruhannya. Kebanyakan tayar sisal buffing yang tersedia secara komersil dibina daripada berbilang lapisan — lazimnya 11 lapis — daripada fabrik sisal tenunan atau potongan berat sebelah yang disusun bersama dan dipegang pada tempatnya dengan corak jahitan lingkaran. Jahitan ini adalah kritikal: semakin rapat baris jahitan, semakin kaku roda, menghasilkan tindakan pemotongan yang lebih agresif dan tepat. Roda komersial standard biasanya mempunyai pemisahan jahitan suku inci (kira-kira 6 mm), yang memberikan keseimbangan yang boleh dipercayai antara ketegaran dan pengekalan kompaun.
Beberapa corak jahitan tersedia bergantung pada aplikasi yang dimaksudkan:
- Jahitan sepusat — barisan bulat berjalan selari dengan tepi luar roda, memberikan kekakuan seragam di seluruh muka.
- Jahitan lurus bercakap — garisan jejari dari tengah ke tepi, menawarkan profil yang lebih fleksibel sedikit.
- Jahitan arka jejari — reka bentuk jejari melengkung yang mengagihkan tekanan dengan lebih sekata dan mengurangkan keretakan semasa operasi berkelajuan tinggi.
Banyak roda sisal juga menggabungkan lapisan luar nipis kapas atau kain muslin. Penutup ini berfungsi untuk tujuan praktikal: ia menghalang tepi sisal yang kasar daripada mencalar permukaan secara tidak sengaja bersebelahan dengan zon buffing, membolehkan pengendali bekerja lebih dekat dengan bebibir, tepi dan geometri kompleks tanpa meninggalkan kesan yang tidak diingini.
Di luar pembinaan, roda sisal selalunya tersedia dalam dua keadaan rawatan: tidak dirawat (kering) and dirawat secara kimia (dip-treat) . Roda yang dirawat diresapi dengan agen pengeras — selalunya berkod warna untuk menunjukkan keamatan rawatan (biru, oren, merah jambu, hijau atau merah bergantung pada sistem penggredan pengeluar). Rawatan meningkatkan kekerasan permukaan, meningkatkan lekatan kompaun, memanjangkan hayat kerja roda dan mempercepatkan kelajuan pemotongan. Untuk aplikasi industri yang menuntut yang melibatkan logam yang lebih keras dan jumlah pengeluaran yang tinggi, roda sisal yang dirawat amat disyorkan berbanding rakan sejawatnya yang tidak dirawat.
Apa Itu a Roda Sisal Digunakan Untuk? Aplikasi Industri Teras
Fungsi utama roda sisal ialah buffing yang dipotong — peringkat pertama jujukan penggilap logam berbilang langkah di mana matlamatnya ialah penyingkiran bahan permukaan dan bukannya kilauan akhir. Ini menjadikan roda sisal sebagai alat penting di kedai fabrikasi, kilang pengecap, faundri dan sebarang persekitaran pembuatan yang memproses bahagian logam sebelum penyaduran, salutan atau kemasan cermin.
Kecacatan permukaan khusus yang direka bentuk untuk ditangani oleh roda sisal termasuk:
- Calar sehingga 400 grit — garis lelasan dalam yang ditinggalkan oleh roda pengisar, sander tali pinggang, atau pad pelelas kasar.
- Stretcher strain — tanda tegasan permukaan memanjang yang dihasilkan semasa operasi lukisan dalam atau pengecapan.
- Tekstur kulit oren — corak permukaan yang kasar dan beralun akibat pembentukan kepingan logam atau aliran bahan yang tidak sekata.
- Tanda mati ringan — tera alat yang ditinggalkan pada permukaan bahan kerja semasa penempaan, pengecapan atau penyemperitan.
- Tanda alat mesin dan garisan kersik roda pengisaran — terutamanya lazim pada bahagian yang ditempa atau dimesin.
- Garis tali pinggang yang melelas — corak calar selari yang ditinggalkan oleh peralatan pengisar tali pinggang semasa peringkat pemprosesan awal.
Dalam kebanyakan persekitaran pengeluaran, tayar buffing sisal menawarkan kelebihan aliran kerja yang ketara. Kerana mereka menyediakan kedua-dua tindakan menggilap dan memotong secara serentak , mereka boleh mengurangkan atau menghapuskan sepenuhnya keperluan untuk operasi roda penggilap set-up halus. Untuk logam yang dibentuk gulung, dilukis dan dicop khususnya, roda sisal boleh melengkapkan pemotongan dan kemasan awal dalam satu laluan — mengurangkan masa kitaran dan bilangan perubahan roda yang diperlukan pada barisan pengeluaran.
Aplikasi Logam Keras
Roda sisal berprestasi terbaik pada logam keras di mana kekakuan dan watak pemotongan agresifnya adalah yang paling bermanfaat. Logam aplikasi utama termasuk:
- Keluli tahan karat (semua gred biasa)
- Keluli karbon dan keluli lembut
- Besi tuang dan besi tempa
- Aloi nikel dan aloi krom
- Komponen keluli yang dikeraskan atau dirawat haba
Aplikasi Logam Lembut
Dengan pemilihan kompaun yang sesuai dan tekanan operasi yang dikurangkan, roda sisal juga boleh digunakan untuk peringkat penggilapan awal pada logam yang lebih lembut, termasuk aluminium, loyang, tembaga, perak dan emas. Walau bagaimanapun, pengendali harus berhati-hati: kerana roda sisal jauh lebih keras daripada alternatif kain tidak sesuai untuk peringkat penimbalan warna akhir pada logam lembut , di mana roda yang lebih halus dan lebih fleksibel diperlukan untuk mencapai hasil kilauan tinggi.
Roda Sisal lwn. Jenis Roda Buffing Lain: Perbandingan Praktikal
Memilih roda buffing yang betul untuk setiap peringkat kemasan logam memerlukan pemahaman yang jelas tentang bagaimana sisal dibandingkan dengan alternatif. Jadual di bawah meringkaskan perbezaan utama:
| Jenis Roda | bahan | Kekakuan | Peringkat Utama | Terbaik Untuk |
|---|---|---|---|---|
| Roda Sisal | Serat sisal (agave semula jadi) | tinggi | Cut-down / buffing awal | Keluli tahan karat, besi, aloi keras |
| Kapas Dijahit Lingkaran | Muslin kapas | Sederhana | Pemotongan & pelicinan pertengahan | Keluli, aluminium, loyang |
| Kapas Lipat Longgar | Kapas lembut | rendah | Penimbalan warna akhir | Semua logam, kemasan cermin akhir |
| Saluran Udara / Berventilasi | Kapas dengan saluran udara | Sederhana-High | Buffing tepi pada panel besar | Larian lanjutan pada permukaan rata yang besar |
| Sisal-Cotton Blend | Sarung kapas teras sisal | Sederhana-High | Potongan gabungan dan kemasan awal | Setem sebelum penyaduran |
Dalam jujukan penggilap keluli tahan karat berbilang peringkat biasa — contohnya, menyediakan peralatan dapur, perkakasan seni bina atau kelengkapan paip industri untuk kemasan cermin — aliran kerja biasanya bermula dengan roda sisal yang dimuatkan dengan sebatian ampelas hitam untuk menghilangkan calar dan garisan pengisaran, berkembang kepada roda kapas yang dijahit lingkaran dengan sebatian putih untuk melicinkan perantaraan, dan diakhiri dengan kapas lipatan warna hijau atau sebatian putih yang diakhiri dengan lipatan hijau. kilauan. Melangkau peringkat pemotongan sisal selalunya bermakna kecacatan permukaan sisa muncul semula melalui lapisan kemasan berikutnya , menjadikan keseluruhan proses kurang cekap.
Memilih Kompaun Buffing yang Tepat untuk a Roda Sisal
Roda sisal tanpa sebatian buffing yang betul memberikan hanya sebahagian kecil daripada potensinya. Kompaun bertindak sebagai agen pemotong aktif, manakala roda sisal menyediakan daya mekanikal dan medium pengedaran. Memadankannya dengan betul adalah penting untuk hasil yang konsisten dan boleh berulang.
Kompaun Black Emery
Kompaun ampelas hitam (juga dipanggil sihir hitam) ialah gandingan standard untuk roda sisal pada logam keras. Ia mengandungi zarah kasar ampelas halus yang digantung dalam pengikat gris, memberikan tindakan pemotongan pantas yang menghilangkan calar, pengoksidaan dan tanda permukaan dalam daripada keluli tahan karat dan besi dengan cekap. Apabila menggunakan ampelas hitam dengan roda sisal, kompaun hendaklah digunakan semula pada roda berputar kira-kira setiap 30 hingga 60 saat operasi berterusan untuk mengekalkan prestasi pemotongan yang konsisten.
Sebatian Kelabu
Kompaun kelabu ialah satu lagi pilihan pepejal untuk kerja pemotongan logam keras pada roda sisal, terutamanya apabila pengendali memerlukan tindakan yang kurang agresif daripada ampelas hitam — contohnya, apabila bekerja pada calar permukaan yang lebih ringan atau keluli tolok nipis di mana penyingkiran bahan mesti dikawal dengan lebih berhati-hati.
Sebatian Tripoli Coklat
Untuk aplikasi roda sisal pada logam lembut seperti aluminium, loyang dan tembaga, sebatian tripoli coklat adalah pilihan yang disyorkan. Gred pelelas Tripoli yang lebih halus adalah lebih sesuai untuk bahan ini, mengurangkan risiko penyingkiran bahan yang berlebihan atau mencungkil permukaan sambil tetap memberikan tindakan pemotongan yang mencukupi untuk meratakan ketidaksempurnaan cahaya.
Satu amalan penting: dedikasikan setiap roda sisal kepada satu jenis kompaun . Roda pencemar silang dengan sebatian berbeza boleh menyebabkan lelasan yang tidak konsisten dan meninggalkan kesan yang tidak dijangka pada bahan kerja anda. Menandai setiap roda dengan kompaun yang ditetapkan menggunakan penanda kekal adalah disiplin kedai yang mudah tetapi sangat berkesan.
Cara Memilih Saiz dan Spesifikasi Roda Sisal yang Tepat
Memilih roda sisal yang betul untuk aplikasi anda melibatkan penilaian beberapa faktor yang saling bergantung. Mendapatkan perkara ini dari awal lagi menghalang hasil permukaan yang buruk, kehausan roda yang berlebihan dan potensi masalah keselamatan semasa operasi.
- Diameter roda: Saiz biasa yang tersedia secara komersial berkisar antara 2 inci hingga 20 inci diameter. Roda yang lebih kecil (6–8 inci) sesuai untuk pengisar bangku dan pengilat bangku untuk kerja ketepatan atau bahagian kecil. Roda yang lebih besar (10–20 inci) dipasang pada mesin penimbal industri dan digunakan untuk pemprosesan daya pemprosesan tinggi bagi bahan kerja yang lebih besar seperti bar, tiub, kelengkapan dan panel kepingan logam.
- Saiz Lubang Arbor: Sentiasa sahkan bahawa lubang arbor roda sepadan dengan diameter gelendong mesin anda. Saiz standard termasuk 1/2 inci, 5/8 inci dan 3/4 inci. Kesesuaian arbor yang tidak sepadan boleh menyebabkan goyangan roda berbahaya semasa operasi.
- Kiraan Lapis dan Ketebalan: Roda sisal standard adalah 11 lapis dengan anggaran ketebalan muka 1/2 inci (12.5 mm) setiap bahagian. Untuk aplikasi yang memerlukan muka yang lebih lebar, bahagian individu boleh disatukan pada aci arbor untuk mencapai lebar keseluruhan yang dikehendaki.
- Penilaian RPM Maksimum: Sentiasa beroperasi dalam kelajuan maksimum dinilai roda. Sebagai contoh, buff sisal 6 inci biasanya dinilai sehingga 2,700 RPM, manakala versi 8 inci mungkin dinilai sehingga 3,200 RPM. Melebihi had ini boleh menyebabkan roda delaminate atau hancur pada kelajuan - bahaya keselamatan yang serius.
- Tahap Rawatan: Untuk pemotongan agresif pada logam keras dalam persekitaran pengeluaran, pilih roda sisal yang dirawat celup keras. Untuk penggilap awal yang lebih ringan pada logam yang lebih lembut atau kerja kelompok yang lebih kecil, roda sisal (kering) yang tidak dirawat mungkin mencukupi.
- Bahagian Cakera Penuh lwn. Bias: Roda sisal cakera penuh (diperbuat daripada lapisan bulat lengkap) memberikan muka yang lebih keras, lebih agresif sesuai untuk pemotongan berat. Roda bahagian potongan berat sebelah — dibina daripada jalur luka sisal pada hab tengah — menawarkan fleksibiliti yang lebih besar dan potongan yang lebih lembut, menjadikannya lebih sesuai untuk bahan kerja berkontur atau berprofil kompleks.
Keselamatan Pengendalian dan Amalan Terbaik untuk Penggunaan Roda Sisal
Roda buffing Sisal beroperasi pada kelajuan tinggi dan menjana haba geseran yang ketara. Mengikuti prosedur keselamatan dan operasi yang betul melindungi kedua-dua pengendali dan kualiti bahan kerja siap.
- Pakai PPE yang sesuai: Cermin mata keselamatan atau perisai muka, sarung tangan kerja berat, dan topeng habuk atau alat pernafasan hendaklah dipakai pada setiap masa semasa operasi buffing. Menggilap zarah kompaun dan habuk gentian sisal menjadi bawaan udara semasa digunakan.
- Pakai roda sebelum penggunaan pertama: Roda sisal baharu — terutamanya varian yang dirawat — hendaklah diraut atau dibalut dengan garu roda sebelum penggunaan awal. Ini membuka gentian, menanggalkan bahan longgar, dan memastikan roda memuatkan kompaun secara sekata daripada sentuhan pertama.
- Rake secara kerap antara kegunaan: Selepas penggunaan berpanjangan, kompaun terkumpul, mengeras dan mengkilat muka roda. Raking biasa membuang sisa kompaun yang mengeras dan memulihkan kecekapan pemotongan roda. Mengabaikan langkah ini adalah salah satu sebab paling biasa operator mengalami hasil buffing yang tidak konsisten.
- Sapukan kompaun pada selang waktu: Seperti yang dinyatakan di atas, sapukan semula kompaun pada roda setiap 30 hingga 60 saat semasa operasi berterusan. Benarkan roda berputar sebelum menekannya pada bahan kerja untuk mengesahkan pengedaran kompaun sekata.
- Jangan sekali-kali melebihi RPM undian roda: Sentiasa sahkan kelajuan mesin terhadap kelajuan operasi maksimum roda sebelum dipasang. Gunakan set bebibir keselamatan memusatkan diri untuk roda sisal gaya saluran udara untuk mengelakkan delaminasi.
- Simpan roda dengan betul: Simpan roda sisal yang tidak digunakan dalam persekitaran yang sejuk dan kering dari cahaya matahari langsung dan kelembapan. Pendedahan yang berpanjangan kepada kelembapan boleh melemahkan gentian sisal dan menyebabkan roda yang dirawat kehilangan kekerasan impregnasi dari semasa ke semasa.
Industri dan Produk Biasa Tempat Roda Sisal Biasa Digunakan
Roda buffing Sisal ditemui dalam pelbagai industri di mana-mana permukaan logam memerlukan pra-penggilap sebelum penyaduran, salutan, anodisasi atau pemeriksaan akhir. Gambaran keseluruhan berikut menyerlahkan konteks perindustrian yang paling biasa:
Fabrikasi Keluli Tahan Karat
Peralatan dapur, mesin pemprosesan makanan, perkakasan katering, susur tangan dan kelengkapan seni bina semuanya memerlukan kemasan permukaan yang berkualiti tinggi. Roda sisal secara rutin digunakan sebagai langkah penggilap pertama selepas mengisar atau mengimpal, menghilangkan tanda jahitan kimpalan, skala dan garisan melelas sebelum bahan kerja bergerak melalui peringkat kemasan pertengahan dan akhir.
Alat Ganti dan Aksesori Automotif
Komponen automotif bersalut krom dan nikel — termasuk kepingan pemangkas, penutup roda, hujung ekzos dan pendakap enjin — memerlukan penyediaan permukaan yang teliti sebelum penyaduran elektrik. Roda sisal menghilangkan tanda cetakan, garisan alat dan ketidaksempurnaan pengecapan daripada kosong ferus dan bukan ferus, memastikan permukaan logam asas bersih dan cukup seragam untuk lekatan penyaduran.
Perkakasan dan Pengikat
Bolt, nat, pemegang, engsel, kunci dan komponen perkakasan ketepatan yang lain sering disapu dengan roda sisal semasa penamat. Keupayaan roda untuk mengendalikan geometri yang kecil dan tidak teratur — terutamanya apabila digunakan dalam konfigurasi geng pada talian penggilap automatik — menjadikannya sangat sesuai untuk pengeluaran perkakasan volum tinggi.
Kemasan Paip dan Tiub Industri
Paip dan tiub keluli tahan karat yang digunakan dalam industri pemprosesan farmaseutikal, tenusu dan kimia mesti memenuhi piawaian kemasan permukaan yang ketat. Roda sisal digunakan untuk membuang garisan pengisaran membujur dan tanda gulung sebelum permukaan tiub dibawa ke nilai Ra (kekasaran permukaan) yang ditentukan yang diperlukan oleh piawaian industri.
Barang Kemas dan Kerja Logam Hiasan
Dalam pengeluaran barang kemas logam dan pakaian berharga, roda sisal berdiameter lebih kecil digunakan untuk menghilangkan tanda alat dan calar permukaan daripada kepingan tuang, cop atau fabrikasi sebelum penggunaan penggilap rouge akhir. Untuk perak dan emas, roda sisal yang tidak dirawat dipasangkan dengan sebatian tripoli menyediakan potongan terkawal yang tidak terlalu menekankan logam asas yang lebih lembut.
Cara Mendapatkan Hasil Terbaik daripada Roda Sisal Anda: Aliran Kerja Langkah demi Langkah
Bagi pengendali yang baru menggunakan sisal buffing atau ingin mengoptimumkan proses sedia ada, aliran kerja langkah demi langkah berikut menyediakan rangka kerja yang boleh dipercayai untuk hasil yang konsisten pada bahan kerja logam keras:
- Penyediaan permukaan: Jika bahan kerja mempunyai calar dalam atau tanda pengisaran, pasir secara beransur-ansur dari 120 pasir hingga 220 pasir dan sehingga 320–400 pasir sebelum memperkenalkan roda sisal. Peringkat pemotongan sisal berfungsi paling cekap apabila kedalaman calar yang masuk boleh diurus.
- Pasang dan periksa roda: Sahkan kesesuaian arbor, sahkan roda dipasang dengan selamat dengan bebibir yang sesuai, dan periksa muka roda untuk sebarang kerosakan atau haus yang tidak sekata sebelum menghidupkan mesin.
- Berpakaian atau garu roda: Sapukan garu roda pada muka roda berputar selama beberapa saat sebelum memuatkan kompaun, terutamanya pada roda baharu atau yang digunakan sebelum ini.
- Muatkan kompaun: Dengan roda berputar, tekan bar kompaun yang sesuai (ampelas hitam untuk logam keras) dengan kuat pada muka roda selama dua hingga tiga saat untuk memuatkan lapisan yang sekata.
- Kilapkan bahan kerja: Sapukan bahan kerja pada kuadran bawah muka roda berputar dengan tekanan yang stabil dan konsisten. Gerakkan bahagian melintasi muka roda dalam pukulan panjang dan bertindih. Elakkan tinggal di satu tempat, kerana haba pekat boleh mengubah warna atau meledingkan permukaan logam.
- Sapukan semula kompaun dengan kerap: Setiap 30 hingga 60 saat, keluarkan bahan kerja sebentar dan muat semula kompaun untuk mengekalkan kecekapan pemotongan.
- Periksa dan teruskan ke peringkat seterusnya: Setelah semua ketidaksempurnaan sasaran dikeluarkan dan permukaan menunjukkan tekstur satin seragam, bersihkan bahan kerja dengan lap pelarut dan maju ke peringkat roda seterusnya (biasanya roda kapas yang dijahit lingkaran dengan sebatian putih atau kelabu).
Mengikuti pendekatan sistematik ini memastikan bahawa setiap peringkat penggilapan berikutnya dibina dengan betul di atas asas yang ditubuhkan oleh roda sisal, akhirnya memberikan laluan yang lebih bersih, lebih pantas dan lebih kos efektif ke kemasan permukaan akhir.
Soalan Lazim Mengenai Roda Sisal
Bolehkah roda sisal digunakan pada kayu atau plastik?
Roda sisal direka dan dioptimumkan untuk permukaan logam dan tidak disyorkan untuk kayu atau kebanyakan plastik. Tindakan pemotongan yang agresif dan haba yang dijana semasa operasi berkelajuan tinggi boleh menghanguskan kayu atau mencairkan atau mengubah bentuk permukaan termoplastik. Untuk kemasan kayu atau plastik, roda kain yang lebih lembut atau pad penggilap yang dibuat khusus adalah lebih sesuai.
Berapa lamakah roda buffing sisal bertahan?
Hayat perkhidmatan sangat bergantung pada kelajuan operasi, tekanan yang dikenakan, bahan yang digilap dan kekerapan penyelenggaraan. Roda sisal yang dirawat yang diraut secara kerap dan dikendalikan dalam kelajuan yang dinilainya biasanya mengatasi roda yang tidak dirawat dengan ketara. Roda sisal cakera penuh juga menawarkan kelebihan ekonomi kerana ia boleh digunakan hingga ke lubang arbor sebelum penggantian diperlukan, memaksimumkan penggunaan bahan.
Perlukah saya menggunakan roda sisal atau roda kepak yang kasar untuk pemotongan?
Roda kepak kasar lebih sesuai untuk penyingkiran stok berat pada permukaan yang tidak sekata, manakala roda penampan sisal unggul pada peringkat pemotongan pertengahan — menggabungkan calar dan tanda permukaan selepas pengisaran awal dan sebelum pengilapan akhir. Untuk bahan kerja yang memerlukan penyediaan permukaan yang terkawal dan sekata merentasi muka seragam, roda sisal yang dimuatkan dengan sebatian ampelas secara amnya akan memberikan hasil yang lebih konsisten daripada roda kepak pada peringkat proses yang setara.
Adakah roda sisal yang dirawat sentiasa lebih baik daripada yang tidak dirawat?
Tidak semestinya — ia bergantung pada aplikasi. Roda sisal yang dirawat keras memberikan pemotongan yang lebih cepat dan hayat yang lebih lama untuk kegunaan industri volum tinggi pada logam keras. Walau bagaimanapun, untuk aplikasi yang lebih ringan, kerja kelompok atau penggilap awal pada logam lembut, roda sisal (kering) yang tidak dirawat boleh memberikan hasil yang lebih terkawal dengan risiko pemotongan yang lebih rendah. Kuncinya adalah untuk memadankan tahap rawatan dengan kekerasan bahan dan kedalaman kecacatan permukaan yang ditangani.
Kesimpulan: Mengapa Roda Sisal Kekal Diperlukan dalam Kemasan Logam
Walaupun kemajuan berterusan sistem pengisaran automatik dan pengilat robot, roda penimbal sisal kekal sebagai alat asas dalam kemasan permukaan logam kerana tiada bahan habis pakai lain yang menggabungkan tahap pencerobohan pemotongan, ketahanan gentian semula jadi dan kapasiti pegangan kompaun dalam satu pakej yang menjimatkan kos. Peranannya sebagai peringkat pertama proses penggilap berbilang langkah tidak boleh diganti — ia menetapkan garis asas kualiti permukaan yang dibina di atas setiap peringkat berikutnya.
Untuk profesional pemerolehan, penyelia kedai dan pengendali pengerjaan logam, pengambilan praktikal adalah mudah: melabur dalam roda sisal berkualiti yang ditetapkan dengan sewajarnya untuk logam dan mesin anda, gandingkannya dengan sebatian buffing yang betul, mengekalkannya dengan merapu biasa dan mengendalikannya dalam parameter penilaiannya. Melakukannya akan mengurangkan jumlah kos boleh guna menggilap, meningkatkan konsistensi kemasan permukaan dan memendekkan masa kitaran keseluruhan merentasi barisan pengeluaran anda.
Apabila mendapatkan sumber roda buffing sisal untuk aplikasi industri atau volum tinggi, cari pembekal yang menawarkan rangkaian lengkap spesifikasi — daripada roda kering yang tidak dirawat untuk kerja ringan kepada varian yang dirawat celup keras untuk menuntut aplikasi keluli tahan karat dan besi — dan yang boleh memberikan kualiti produk yang konsisten merentas kumpulan pengeluaran. Ketumpatan gentian yang konsisten, kualiti jahitan seragam dan kekerasan rawatan yang boleh dipercayai adalah faktor yang memisahkan roda sisal yang produktif daripada roda yang menimbulkan lebih banyak masalah daripada yang diselesaikan.