Jawapan Langsung
Buffing ialah proses penamat permukaan mekanikal yang menggunakan roda fabrik berputar, disalut dengan sebatian pelelas, untuk memotong, melicinkan atau menggilap permukaan logam. Tidak seperti pengamplasan, buffing tidak menggunakan kersik pelelas terikat yang dilekatkan pada sandaran tegar — sebaliknya, sebatian pelelas longgar atau separa longgar digunakan pada roda fabrik yang lembut atau kaku, yang kemudiannya memindahkan tindakan pemotongan dan penggilap ke bahan kerja melalui geseran dan tekanan. A roda sisal ialah salah satu alat penipu yang paling banyak digunakan untuk peringkat pertama yang paling agresif dalam proses ini, kerana pembinaan gentian aslinya yang kasar menghilangkan calar, pengoksidaan dan skala kilang lebih cepat daripada roda kain yang lebih lembut.
Ringkasnya: buffing ialah proses berbilang peringkat, biasanya bergerak daripada peringkat pemotongan kasar menggunakan sisal atau roda yang dirawat keras, melalui peringkat pertengahan, ke peringkat pewarnaan akhir pada roda kain lembut — setiap peringkat menggunakan sebatian yang semakin halus untuk membina ke arah kemasan cermin.
Bagaimana Penimbunan Berbeza Daripada Mengisar dan Menggilap
Ketiga-tiga istilah ini sering digunakan secara longgar, tetapi masing-masing memainkan peranan yang berbeza dalam aliran kerja kemasan logam.
Pengisaran Mengeluarkan Bahan Secara Agresif
Pengisaran menggunakan roda atau tali pinggang pelelas terikat untuk mengeluarkan sejumlah besar bahan dengan cepat — meratakan kimpalan, mengeluarkan penimbang berat atau membentuk permukaan. Ia meninggalkan corak calar yang kelihatan yang memerlukan kemasan lebih lanjut.
Memotong dan Menamat Jambatan Buffing
Buffing terletak di antara pengisaran dan pengilapan akhir. Peringkat buffing kasar, sering dilakukan dengan a roda sisal dan sebatian pemotongan, menghilangkan calar yang lebih dalam yang ditinggalkan oleh pengisaran sambil mula melicinkan tekstur permukaan.
Menggilap Menghasilkan Kilauan Akhir
Penggilapan ialah peringkat akhir, biasanya dilakukan pada kapas lembut atau roda flanel dengan sebatian pewarna halus, menghasilkan kemasan reflektif seperti cermin yang dikaitkan dengan bahagian dan lekapan logam mewah.
Mengapa Roda Sisal Digunakan untuk Peringkat Pemotongan Pertama
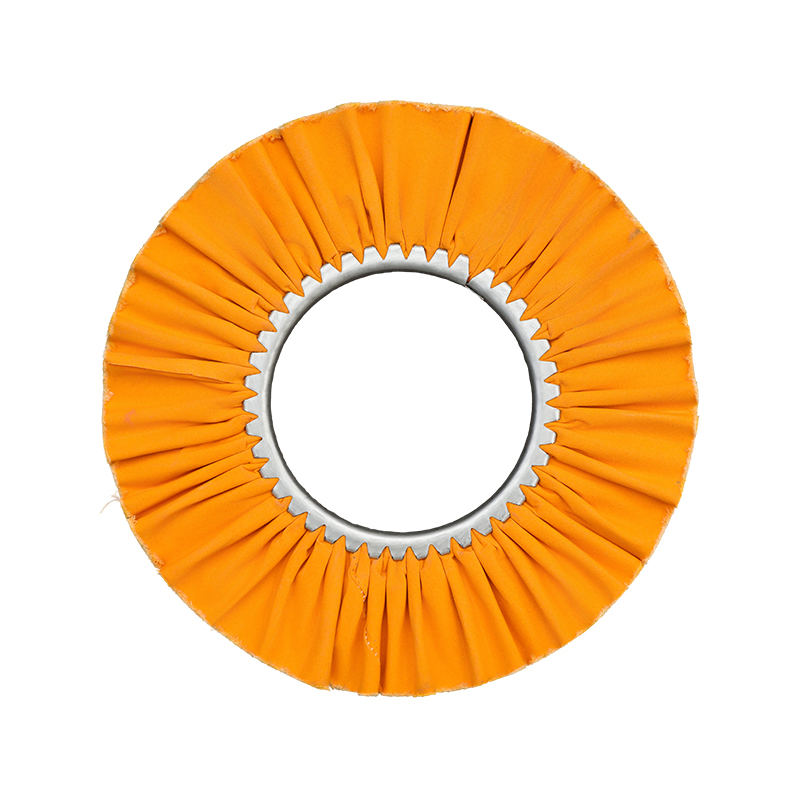
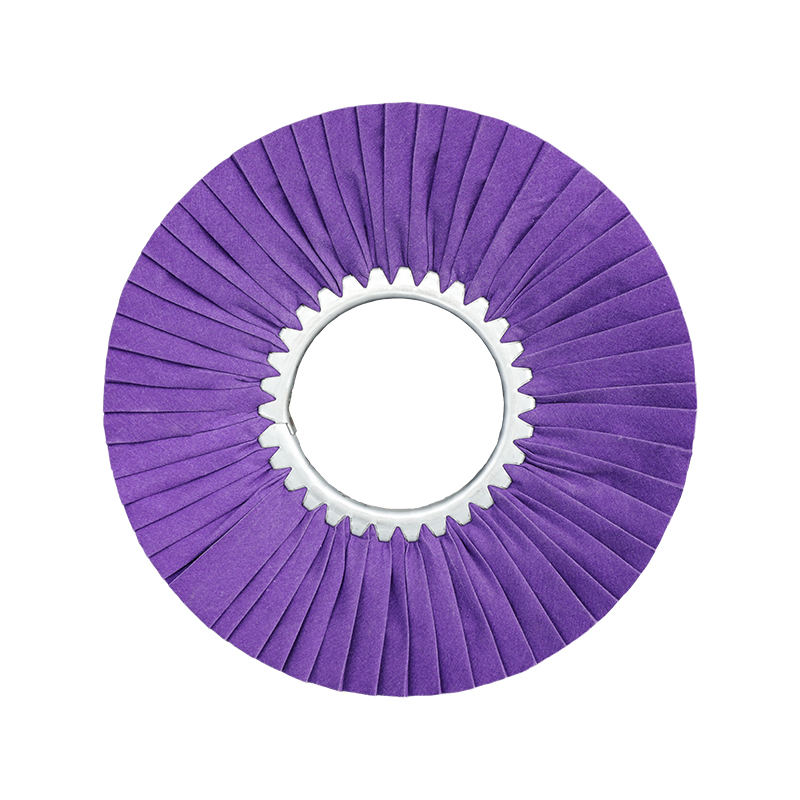
A roda sisal diperbuat daripada gentian agave semula jadi, dijahit dalam barisan yang ketat untuk menghasilkan roda yang keras dan bertekstur kasar. Pembinaan ini memberikannya dua sifat yang menjadikannya sesuai untuk peringkat penimbalan yang paling awal dan paling agresif.
- Kekakuan yang tinggi — gentian sisal mengekalkan bentuknya di bawah tekanan yang jauh lebih baik daripada kapas atau kain, membolehkan ia memotong pengoksidaan, perubahan warna kimpalan dan calar dalam tanpa runtuh terhadap bahan kerja.
- Tekstur semulajadi yang menyerap gris — gentian sisal memegang sebatian pemotong pada permukaannya dengan berkesan, mengekalkan bahan pelelas dalam sentuhan berterusan dengan logam semasa setiap laluan.
- Pilihan kekerasan yang dirawat — roda sisal selalunya dirawat celup untuk meningkatkan lagi ketegaran, dengan tahap kekerasan berkod warna (biasanya biru, oren dan merah jambu) membolehkan pengendali memadankan kekakuan roda dengan keliatan logam yang dikilap.
Disebabkan tindakan pemotongan yang agresif ini, roda sisal paling sesuai untuk keluli tahan karat, keluli karbon, besi dan logam ferus keras yang lain, dan biasanya tidak disyorkan untuk bahan tolok lembut atau nipis yang pemotongan berlebihan boleh mengherotkan permukaan.
Membandingkan Jenis Roda Buffing Biasa
Memilih roda yang betul untuk setiap peringkat proses penimbalan mempunyai kesan langsung pada kedua-dua kualiti penamat dan berapa banyak masa yang digunakan untuk membetulkan kesilapan daripada roda yang salah.
| Jenis Roda | Kekakuan | Tahap Biasa |
|---|---|---|
| roda sisal | Kaku, kasar | Peringkat pemotongan pertama pada logam keras |
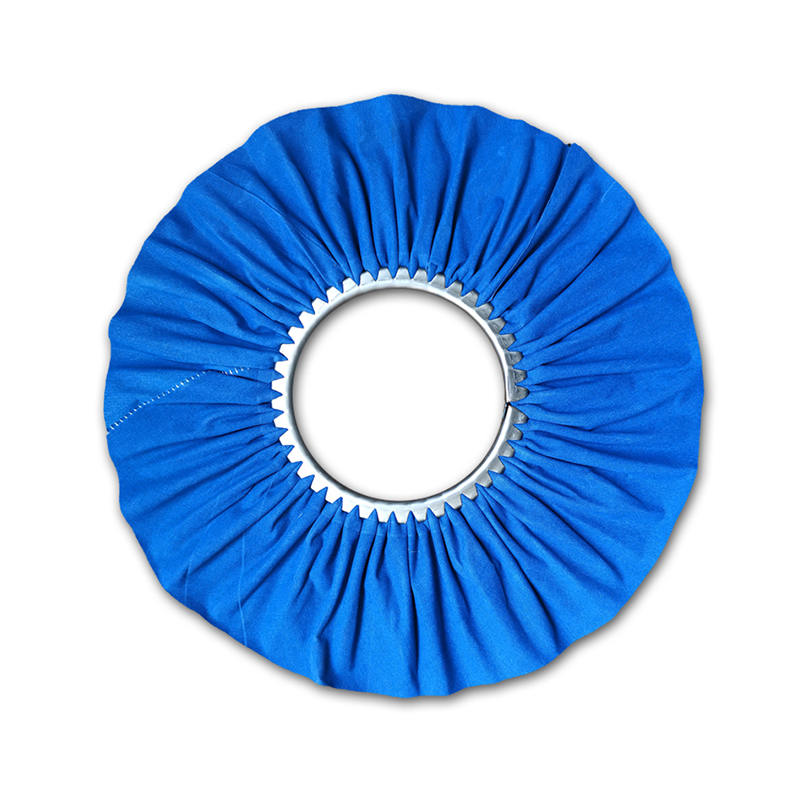
| Roda berlapis kain Sisal | Kaku dengan lebih lentur sedikit | Pemotongan berat dengan tanda permukaan yang berkurangan |
| Roda kapas yang dijahit lingkaran | Sederhana | Pelicinan pertengahan selepas dipotong |
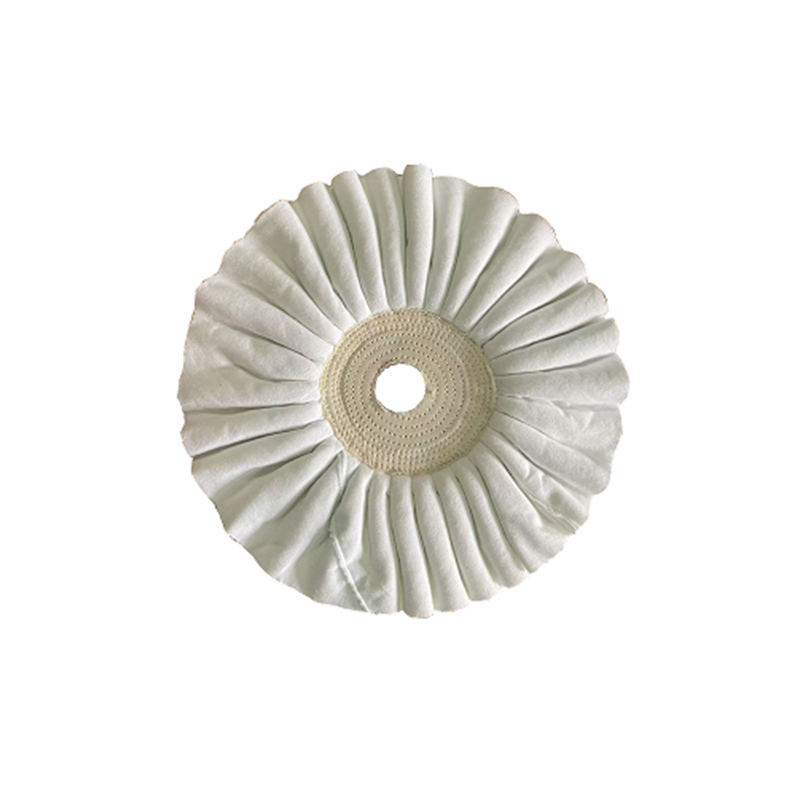
| Roda flanel daun longgar | Lembut | Pewarna akhir dan kemasan cermin |
Memadankan Kompaun Penimbalan pada Setiap Peringkat
Kompaun pelelas yang digunakan pada roda buffing menentukan sejauh mana ia memotong secara agresif dan jenis kemasan yang ditinggalkannya. Menggunakan kompaun yang salah dengan roda tertentu adalah salah satu punca paling biasa kemasan tidak sekata atau berbelang.
- Sebatian ampelas hitam — sebatian kasar, pemotongan pantas dipasangkan dengan roda sisal untuk menanggalkan skala dan kecacatan permukaan dalam pada logam keras.
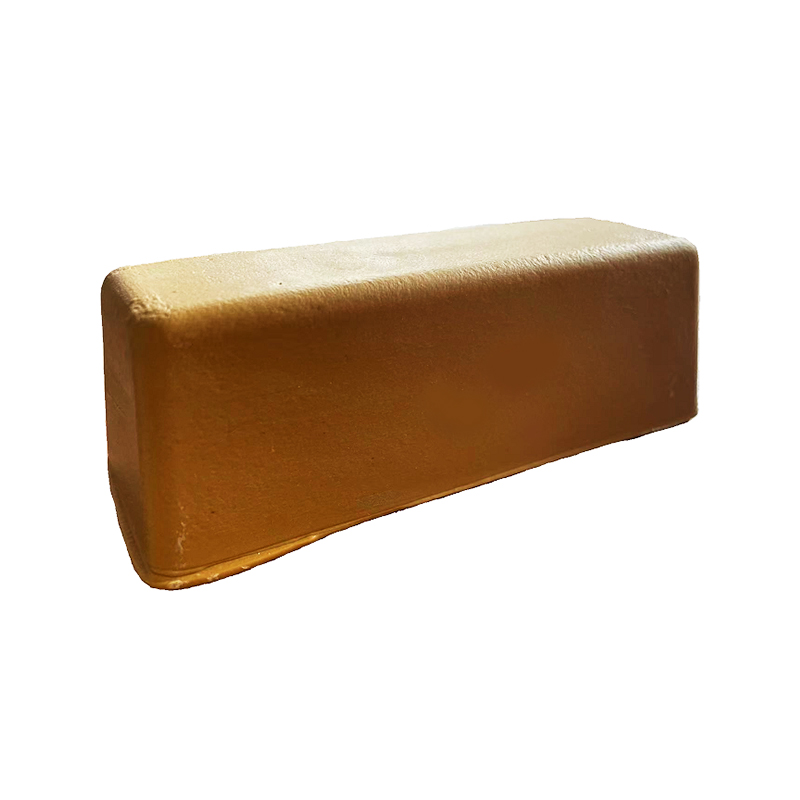
- Sebatian tripoli kelabu atau coklat — sebatian potongan sederhana yang digunakan dalam peringkat pertengahan, melicinkan calar yang ditinggalkan oleh peringkat pemotongan sisal.
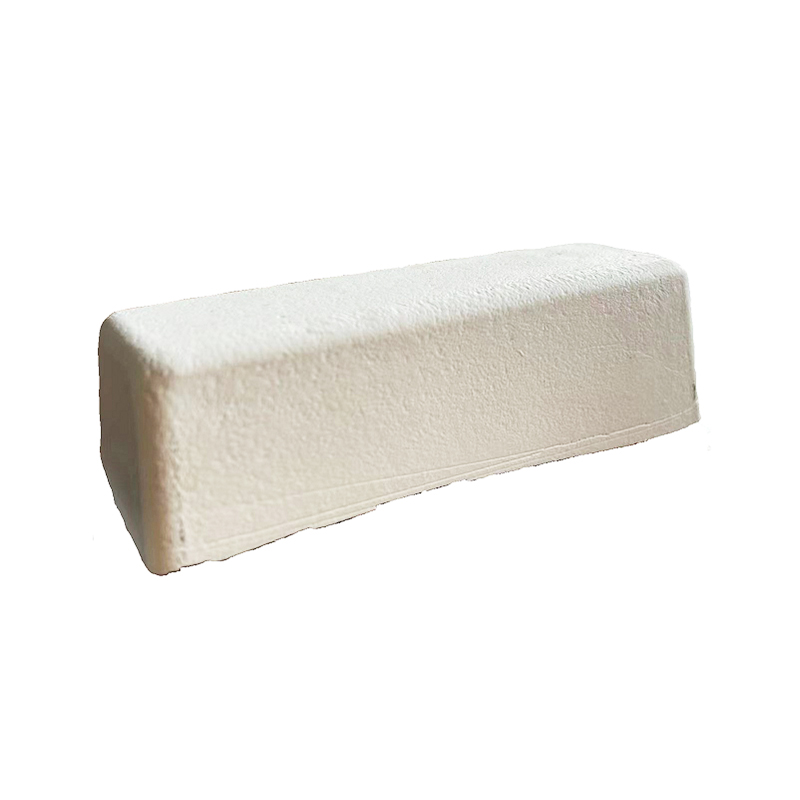
- Kompaun rouge putih atau merah — kompaun halus, potongan rendah yang digunakan pada peringkat akhir untuk menyerlahkan warna dan kilauan tanpa menambah kesan calar baharu.
Melangkau peringkat kompaun — contohnya, terus daripada potongan sisal kasar ke pengilat akhir — biasanya meninggalkan kesan calar yang samar kelihatan di bawah cahaya terang, kerana langkah kompaun perantaraan ialah apa yang sebenarnya menghilangkan kesan yang ditinggalkan oleh roda sisal.
Aplikasi Biasa untuk Sisal Wheel Buffing
Kerana tindakan pemotongan agresif mereka, roda sisals muncul merentasi pelbagai tetapan industri dan fabrikasi.
- Menanggalkan perubahan warna dan skala kimpalan pada fabrikasi keluli tahan karat sebelum penggilap akhir.
- Menyahbur dan melicinkan besi tuang atau komponen aluminium selepas pemesinan.
- Menyediakan perkakasan, kelengkapan dan lekapan logam untuk penyaduran krom atau nikel, dengan permukaan tapak yang seragam meningkatkan lekatan penyaduran.
- Kerja-kerja pemulihan pada pemangkasan automotif, alatan dan bahagian logam vintaj sebelum penimbalan warna akhir.
Amalan Keselamatan Asas untuk Operasi Buffing
Oleh kerana roda buffing berputar pada kelajuan tinggi dan menjana geseran yang ketara, mengikut beberapa amalan keselamatan teras melindungi kedua-dua pengendali dan kualiti kemasan bahan kerja.
- Sentiasa padankan RPM berkadar maksimum roda dengan kelajuan operasi mesin penimbal — menjalankan roda melebihi penarafannya meningkatkan risiko kegagalan roda.
- Selamatkan roda dengan bebibir keselamatan yang betul dan nat kunci supaya ia tidak goyah atau beralih semasa digunakan.
- Pakai pelindung muka dan sarung tangan yang sesuai, kerana buffing membuang zarah kompaun halus dan boleh menjana haba setempat pada bahan kerja.
- Pegang bahagian kecil dengan lekapan atau pengapit yang selamat dan bukannya dengan tangan sahaja, kerana cengkaman agresif roda sisal boleh menarik bahagian yang dipegang longgar daripada tangan pengendali.
Memilih Roda Sisal yang Tepat untuk Proses Anda
Memilih roda sisal yang betul bergantung kepada padanan diameter, rawatan kekerasan, dan pembinaan kepada kedua-dua logam yang digilap dan mesin yang digunakan. Roda yang lebih keras dan dirawat keras sesuai dengan pemotongan tugas berat pada keluli tahan karat atau besi, manakala roda yang tidak dirawat atau dijahit ringan menawarkan potongan pertama yang lebih lembut untuk logam ferus yang lebih lembut. Ningbo Henghua Metal Surface Treatment Technology Co., Ltd mengeluarkan roda sisal bersama-sama rangkaian penampan dan roda penggilap yang lebih luas, memberikan kedai fabrikasi dan operasi kemasan logam pilihan untuk mendapatkan set roda yang dipadankan untuk setiap peringkat proses penimbalan daripada pembekal tunggal. Apabila memilih roda, sahkan saiz arbor sesuai dengan peralatan anda, semak RPM undian maksimum dan pasangkannya dengan kompaun yang betul untuk logam tertentu dan kemasan yang anda sasarkan.