Kilang Bahan Penggilap
Tentang
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. terletak di Dongjiaqiao, Jishigang, Daerah Haishu, Bandar Ningbo Bo, Wilayah Zhejiang, China. Sebagai sebuah kilang China roda penggilap, sebatian penggilap dan bahan penggilap, Syarikat Teknologi Rawatan Permukaan Logam Henghua Sdn. Bhd. menyediakan pelbagai bahan penggilap tersuai. Syarikat ini ditubuhkan pada tahun 2016, dengan keluasan kilang 3,500 meter persegi, lebih daripada 10 set peralatan pengeluaran roda kain canggih, 2 barisan pengetinan automatik sepenuhnya, dan boleh menyesuaikan pengeluaran roda kain angin pelbagai jenis dan saiz. Roda Ma, lilin penggilap, roda chiye, pes penggilap logam dan produk lain, pelanggan di seluruh Amerika Selatan, Amerika Syarikat, Eropah, Timur Tengah, dll. Dalam tahun-tahun kebelakangan ini, syarikat terus berinovasi untuk meningkatkan kecekapan kerja bahan penggilap, dan telah memenangi pengiktirafan pelanggan. Mengalu-alukan pelanggan yang memerlukan untuk menghubungi dan berunding untuk kerjasama!
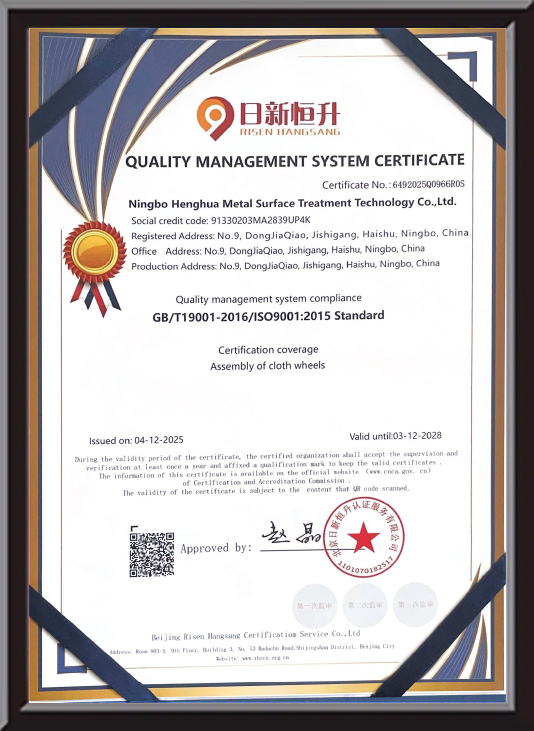
Sijil Kepujian
Maklum Balas Mesej
Produk Pengetahuan Industri
A roda penggilap ialah alat teras dalam mana-mana proses kemasan permukaan logam — tetapi prestasinya bergantung sepenuhnya pada kompaun penggilap berpasangan dengannya dan pilihan yang lebih luas daripada bahan penggilap dipadankan dengan bahan kerja dan sasaran penamat. Bersama-sama, ketiga-tiga elemen ini membentuk sistem lengkap yang menentukan sama ada permukaan akhir memenuhi spesifikasi optik, berfungsi atau hiasan. Halaman ini merangkumi cara setiap komponen berfungsi, kelebihan sistem penggilap yang dipadankan dengan baik dan jawapan kepada soalan paling biasa daripada pembeli dan jurutera pembuatan.
Bagaimana Roda Penggilap Berfungsi
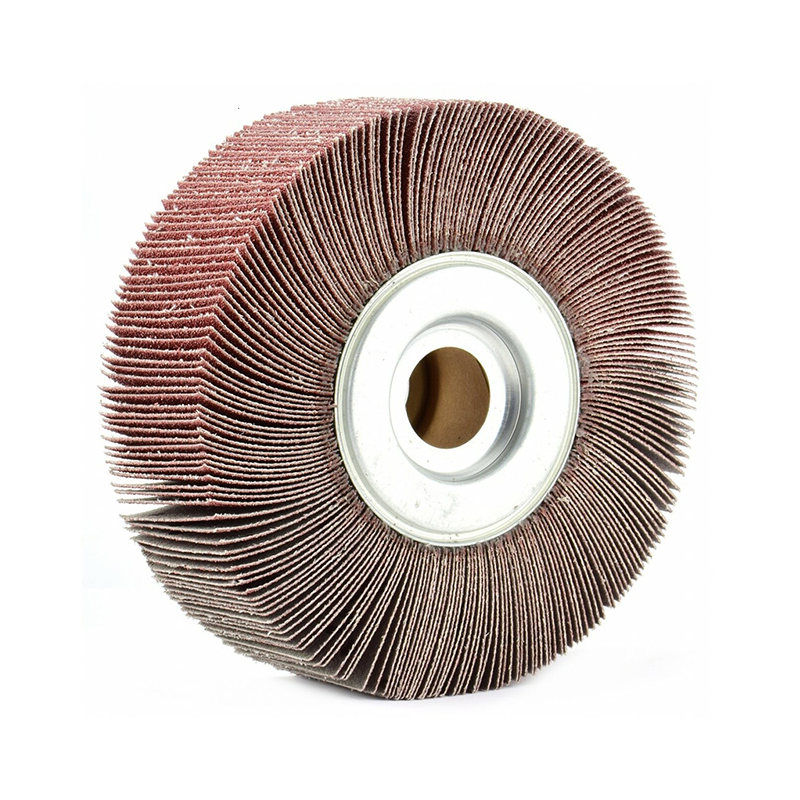
Roda pengilat beroperasi dengan berputar pada kelajuan tinggi manakala permukaannya - biasanya kain, sisal, kain atau gentian komposit - membawa sebatian penggilap yang melelas terhadap bahan kerja. Zarah-zarah pelelas dalam sebatian melakukan pemotongan mikro: ia menghilangkan ketidakselarasan permukaan mikroskopik yang ditinggalkan oleh pengisaran atau pemesinan, secara beransur-ansur mengurangkan kekasaran permukaan (nilai Ra) sehingga kemasan sasaran dicapai.
Proses ini biasanya berjalan dalam dua atau tiga peringkat. A sebatian pemotongan pada roda sisal atau lingkaran yang dijahit menghilangkan calar yang lebih kasar terlebih dahulu; a kompaun penamat pada roda kain yang lebih lembut kemudian menapis permukaan menjadi cermin atau kemasan satin. Kekerasan roda, kelajuan putaran (biasanya antara 1,200 dan 3,600 RPM bergantung pada bahan), dan gred pelelas kompaun ditentukur bersama untuk memadankan spesifikasi Ra sasaran untuk setiap substrat.
Kelebihan Utama Sistem Bahan Penggilap Sepadan
- Kualiti kemasan permukaan yang konsisten: Memadankan jenis roda penggilap yang betul dengan sebatian yang dirumuskan tujuan mengurangkan varians Ra merentas kelompok, yang penting untuk perkakasan hiasan, instrumen perubatan dan komponen sentuhan makanan.
- Langkah pemprosesan yang dikurangkan: Sistem bahan penggilap yang dipadankan dengan baik boleh menggabungkan tiga peringkat pengisaran menjadi dua pas penggilapan, memotong masa kitaran sehingga 30% pada barisan pengeluaran volum tinggi.
- Kos boleh guna yang lebih rendah bagi setiap bahagian: Padanan kompaun-ke-roda yang betul menghalang haus roda pramatang dan sisa kompaun, memanjangkan hayat perkhidmatan roda dan mengurangkan kos setiap bahagian yang digilap.
- Formulasi yang serasi dengan alam sekitar: Kompaun penggilap moden yang direka untuk aplikasi larut air atau VOC rendah mengurangkan pencemaran udara bengkel dan mematuhi piawaian persekitaran pasaran eksport.
Jenis Roda Menggilap dan Aplikasinya
Memilih pembinaan roda yang betul adalah keputusan pertama dalam mana-mana spesifikasi bahan penggilap. Jadual di bawah meringkaskan jenis roda yang paling biasa dan kes penggunaan yang disyorkan.
| Jenis Roda | bahan | Aplikasi Terbaik | Gred Kompaun Biasa |
|---|---|---|---|
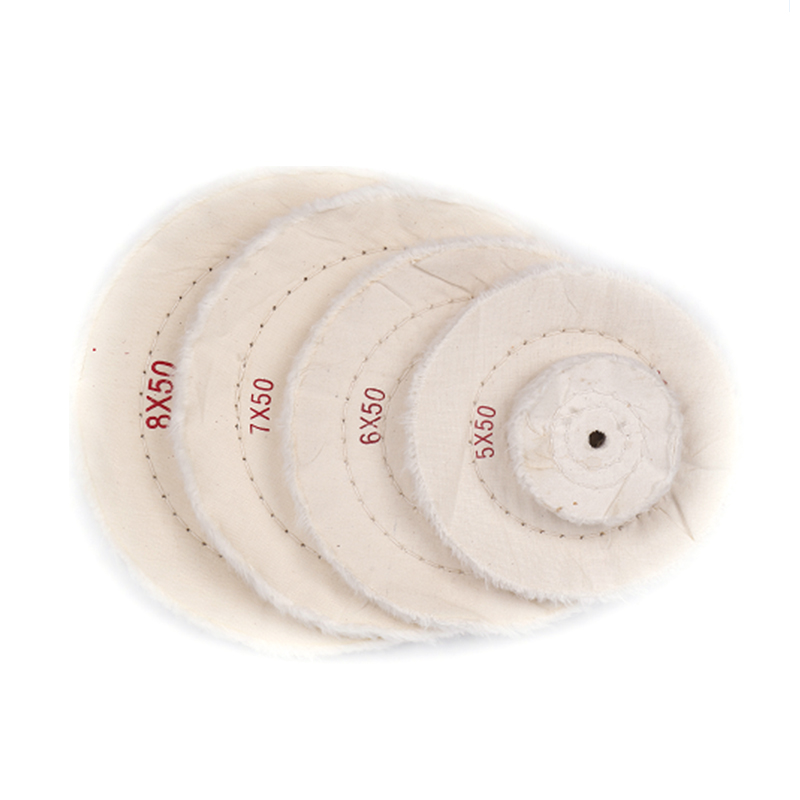
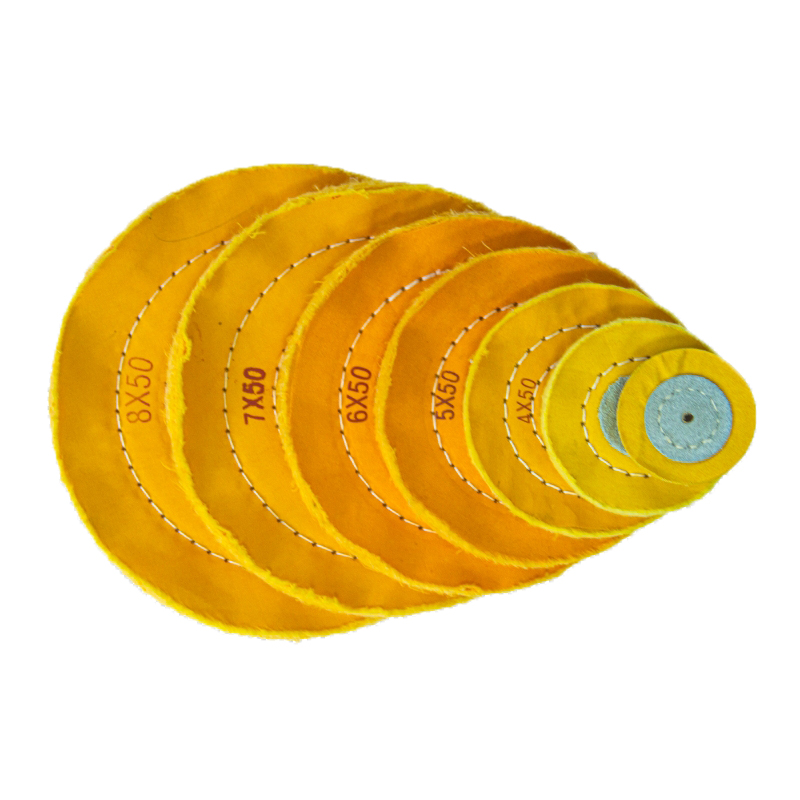
| Roda Sisal | Serat sisal semulajadi | Potongan berat pada keluli, tuangan besi | Sebatian pemotongan kasar / sederhana |
| Kain Dijahit Lingkaran | Muslin kapas, lapisan dijahit | Pemotongan perantaraan pada loyang, aluminium | Sebatian pemotongan sederhana |
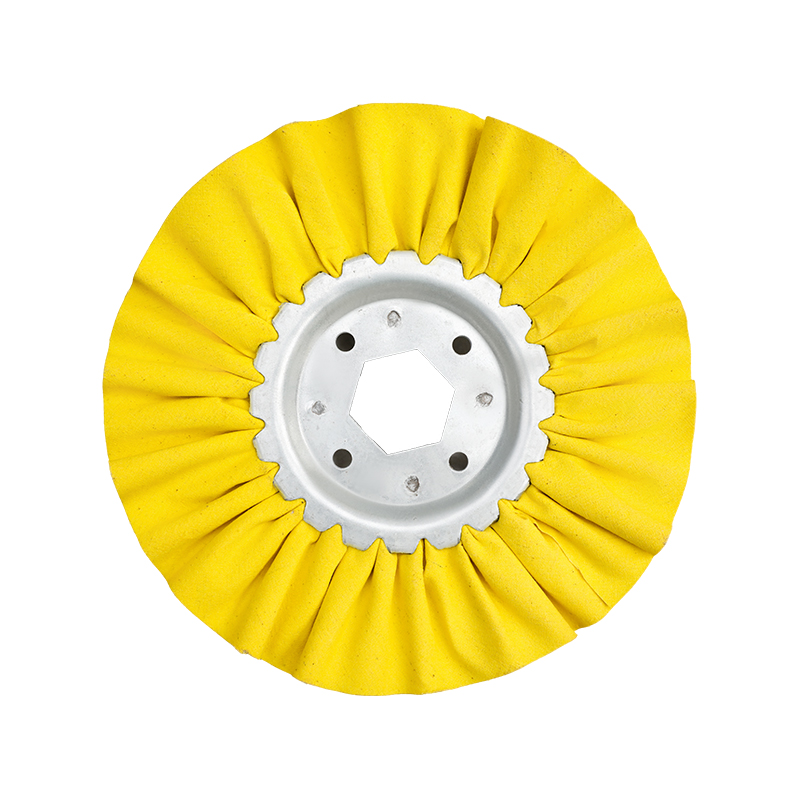
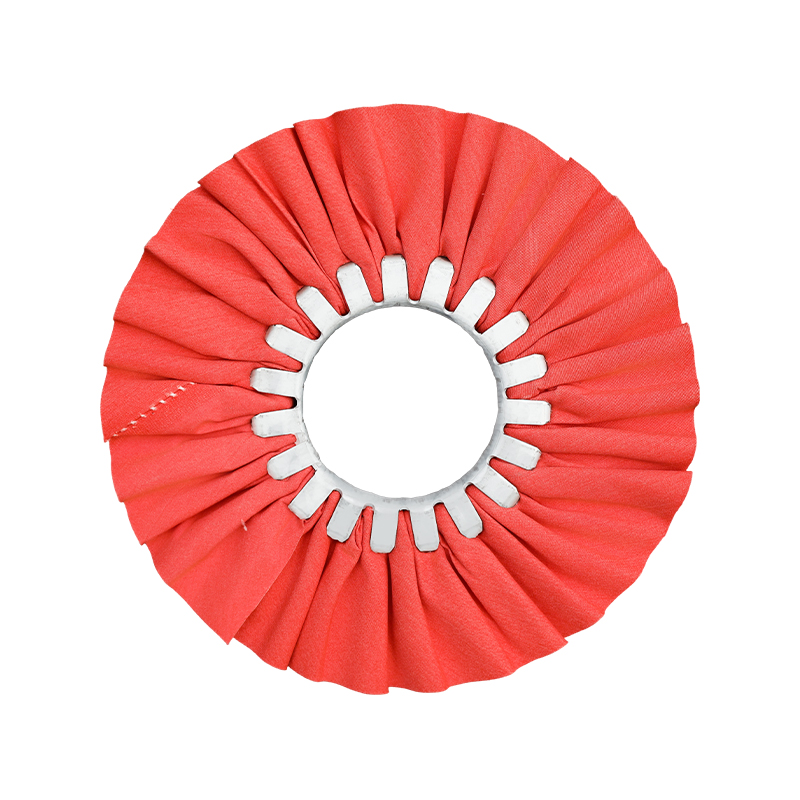
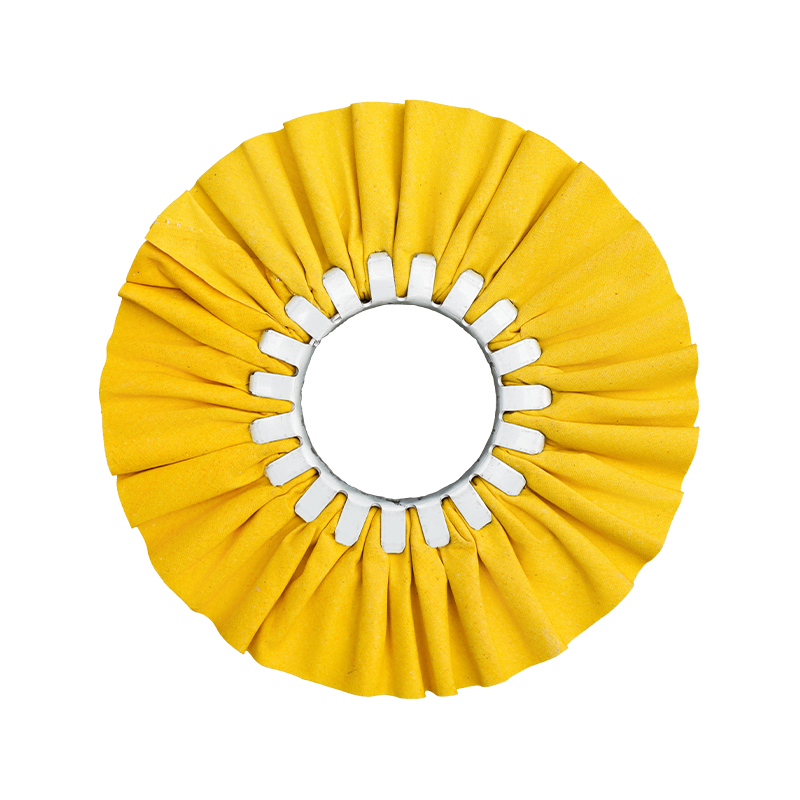
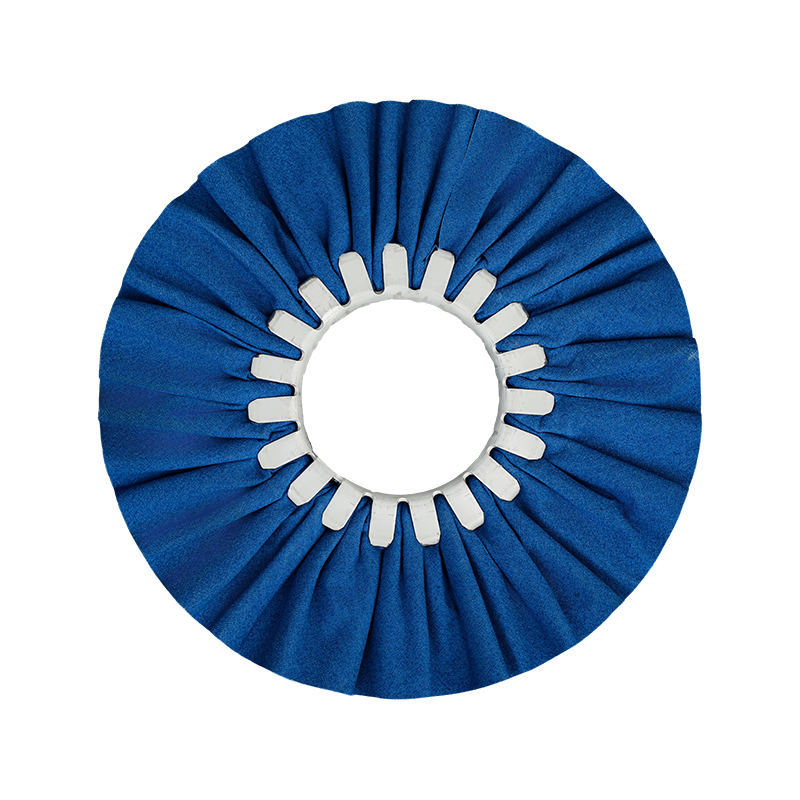
| Kain Lipat Longgar | Kapas lembut, binaan longgar | Penimbalan warna akhir, kemasan cermin | Kemasan halus / kompaun warna |
| Roda Terasa | Terasa bulu mampat | Permukaan optik, bahagian ketepatan rata | Kompaun penggilap ultra-halus |
Pembentukan dan Pemilihan Kompaun Menggilap
Sebatian penggilap terdiri daripada zarah kasar (biasanya aluminium oksida, kromium oksida, atau silikon karbida), pengikat (gris, lilin atau tapak larut air), dan bahan tambahan prestasi yang mengawal penjanaan haba dan pelinciran permukaan semasa pemotongan. Saiz zarah yang melelas — diukur dalam mikron — secara langsung menentukan tahap penyingkiran calar permukaan dan nilai Ra akhir yang boleh dicapai.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd., ditubuhkan pada 2016, telah dikhususkan untuk penyelidikan, pembangunan dan inovasi sebatian penggilap dan bahan penggilap berkaitan yang disesuaikan untuk industri pembuatan global. Melalui pelaburan proses berterusan — termasuk pengenalan barisan pengeluaran pengetinan automatik sepenuhnya pada 2020 — syarikat memastikan konsistensi pelelas kelompok ke kelompok, yang secara langsung mengurangkan varians kemasan permukaan pada barisan pengeluaran volum tinggi.
Untuk pemadanan substrat, peraturan umum ialah: logam yang lebih keras memerlukan pelelas yang lebih keras pada kelajuan yang lebih rendah , manakala logam bukan ferus lembut (aluminium, loyang, tembaga) berprestasi lebih baik dengan gred pelelas yang lebih lembut pada kelajuan sederhana untuk mengelakkan pengambilan bahan pada permukaan roda.
Soalan Lazim
S1: Bolehkah saya menggunakan yang sama kompaun penggilap pada logam yang berbeza?
Tidak boleh dipercayai. Setiap substrat logam mempunyai kekerasan dan kepekaan terma yang berbeza. Sebatian yang dirumus untuk keluli tahan karat mengandungi zarah kasar yang lebih keras yang boleh mencalarkan aluminium lembut dan meninggalkan sisa dalam liang loyang. Untuk barisan pengeluaran bahan campuran, gunakan sebatian khusus substrat dan dedikasikan roda penggilap berasingan untuk setiap bahan untuk mengelakkan pencemaran silang.
S2: Bagaimanakah saya tahu bila roda pengilat perlu diganti?
Penunjuk utama termasuk: kadar pemotongan yang dikurangkan (masa kitaran yang lebih lama untuk sasaran Ra yang sama), kaca yang kelihatan pada permukaan roda di mana kompaun tidak lagi dimuatkan dengan betul, kemasan permukaan yang tidak rata pada bahan kerja, atau pengurangan diameter roda yang boleh diukur melebihi 20% daripada saiz asal. Roda berkaca kadangkala boleh dipulihkan dengan menyapu permukaan dengan almari roda, tetapi roda yang haus teruk harus diganti dan bukannya berpakaian berulang kali.
S3: Apakah perbezaan antara sebatian pemotongan dan sebatian kemasan?
A sebatian pemotongan mengandungi zarah kasar yang lebih kasar (biasanya julat 20–80 mikron) yang direka untuk menghilangkan calar, tanda pemesinan dan pengoksidaan dengan cepat. A kompaun penamat (juga dipanggil sebatian warna atau buffing) menggunakan zarah yang lebih halus (di bawah 10 mikron) untuk menapis permukaan yang ditinggalkan oleh peringkat pemotongan menjadi cermin atau kemasan berkilat tinggi. Menggunakan hanya sebatian kemasan pada permukaan yang tercalar teruk tidak akan menghasilkan hasil cermin — peringkat pemotongan tidak boleh dilangkau.
S4: Adakah sebatian penggilap larut air sesuai untuk barisan pengeluaran automatik?
Ya, dan ia semakin diutamakan untuk talian automatik kerana pembersihan bahagian yang lebih mudah, pelepasan VOC yang lebih rendah dan keserasian dengan sistem pembersihan pasca proses berasaskan air. Pertukaran adalah hayat kompaun yang lebih pendek sedikit pada roda berbanding dengan formulasi berasaskan lilin dalam persekitaran kelembapan rendah. Untuk penggilap automatik volum tinggi, sebatian penggilap larut air dengan bahan tambahan perencat kakisan disyorkan untuk mengelakkan karat kilat pada substrat ferus antara peringkat pemprosesan dan pencucian.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. telah mengkhusus dalam R&D dan pengeluaran roda kain penggilap, lilin penggilap, roda penggilap cecair, dan pes penggilap logam.
Pautan Berguna
Klasifikasi
Maklumat Hubungan
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Bandar Jishigang, Daerah Haishu, Bandar Ningbo, Wilayah Zhejiang, China
Kekal Berhubung
Hak Cipta © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Roda Penggilap Tersuai Kilang Sebatian Penggilap Hak Cipta Terpelihara.